Termékek
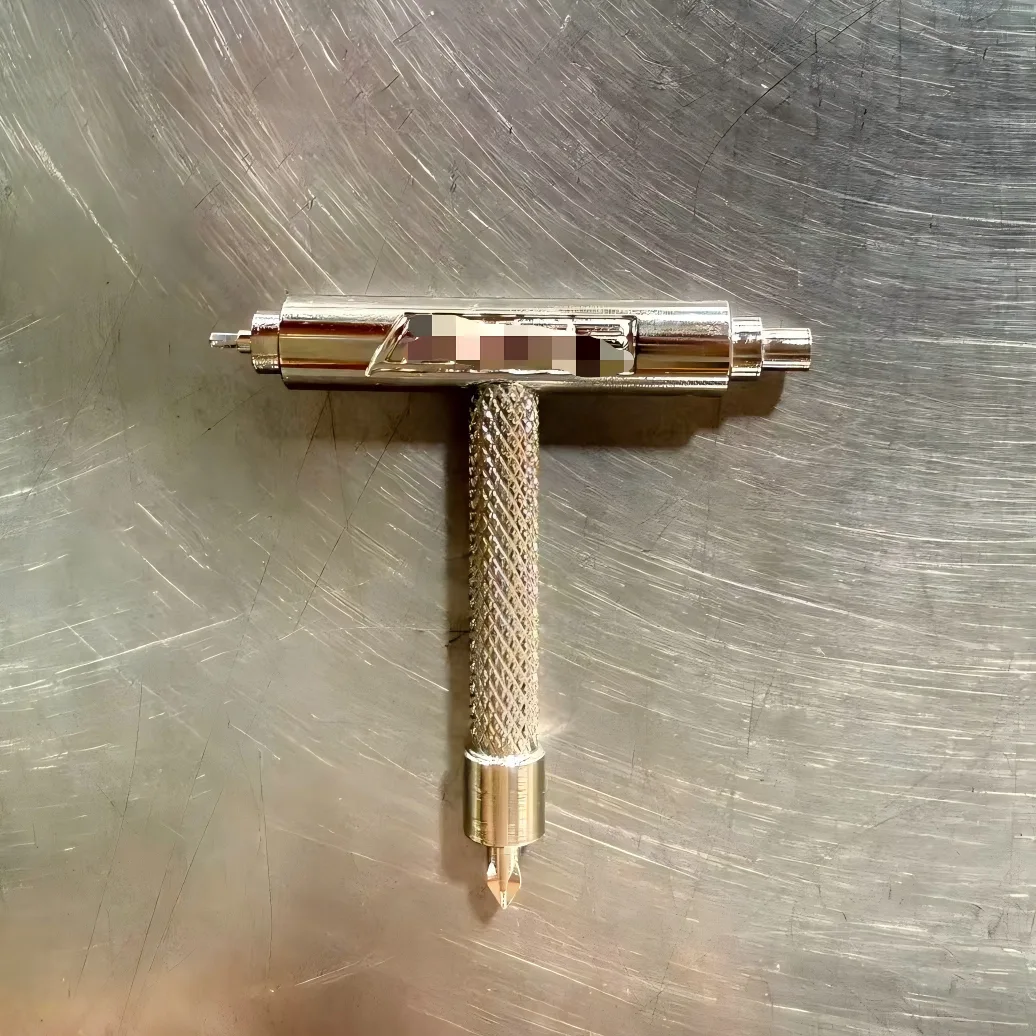
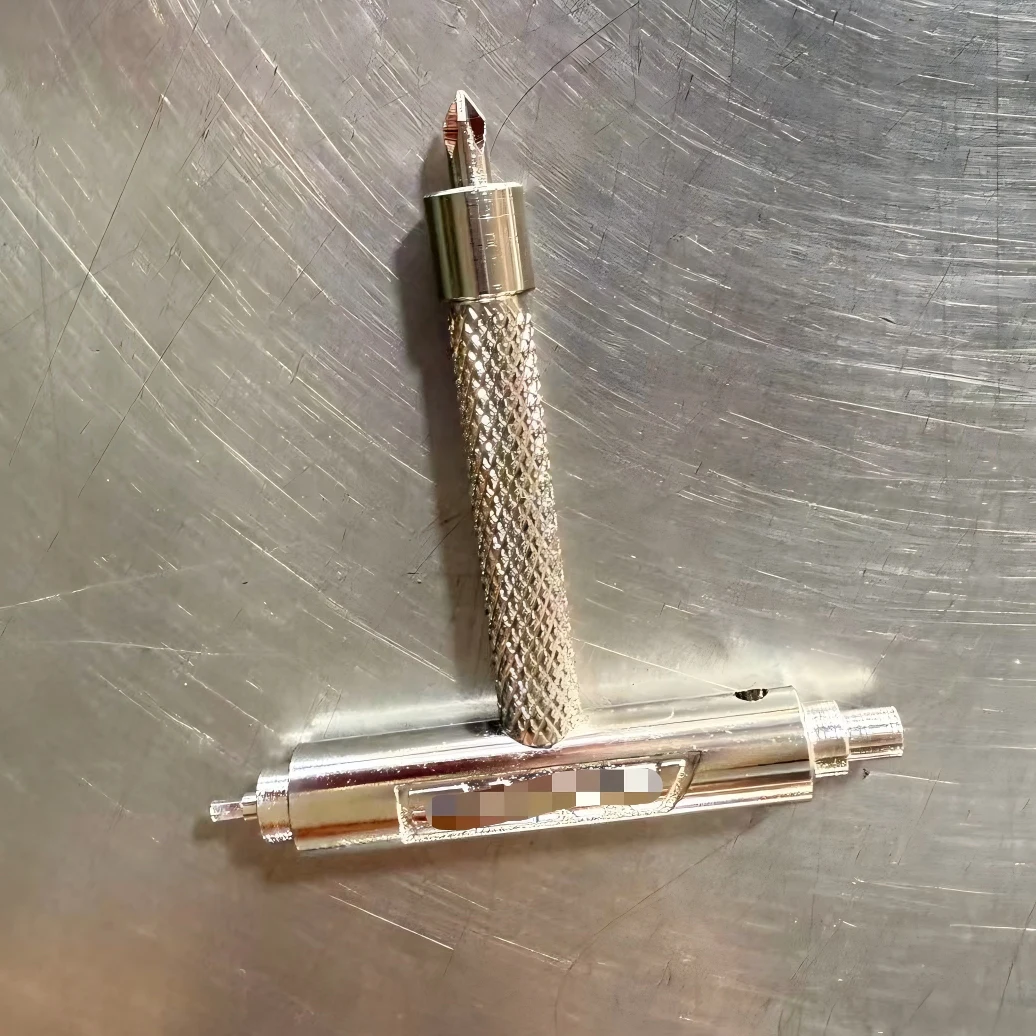
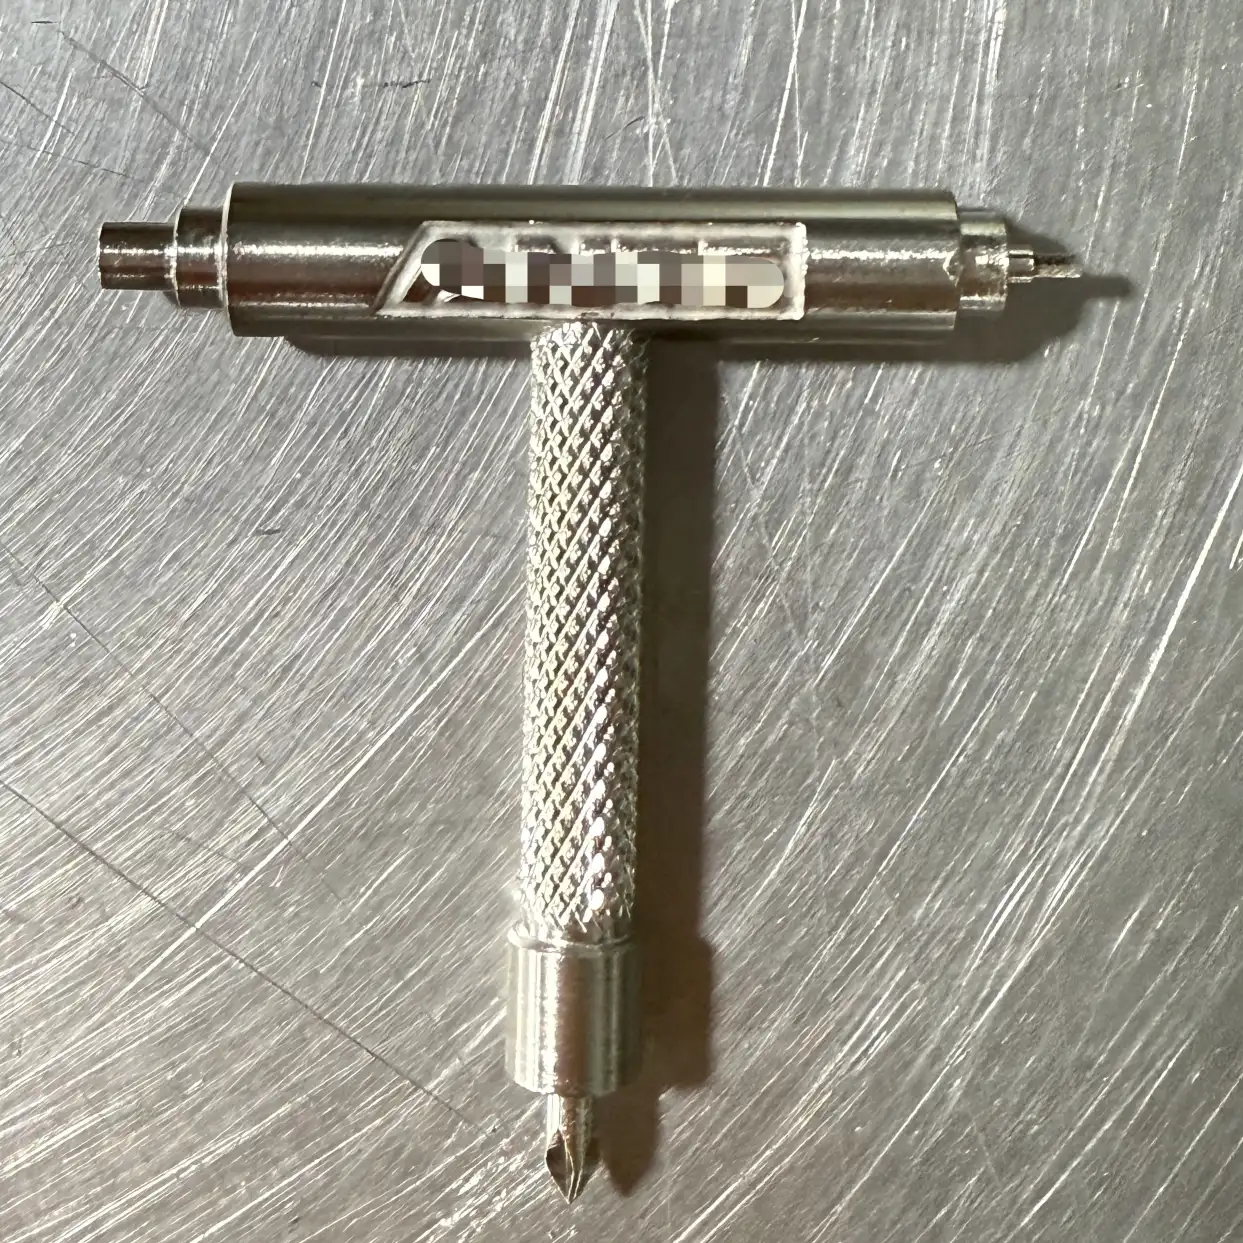
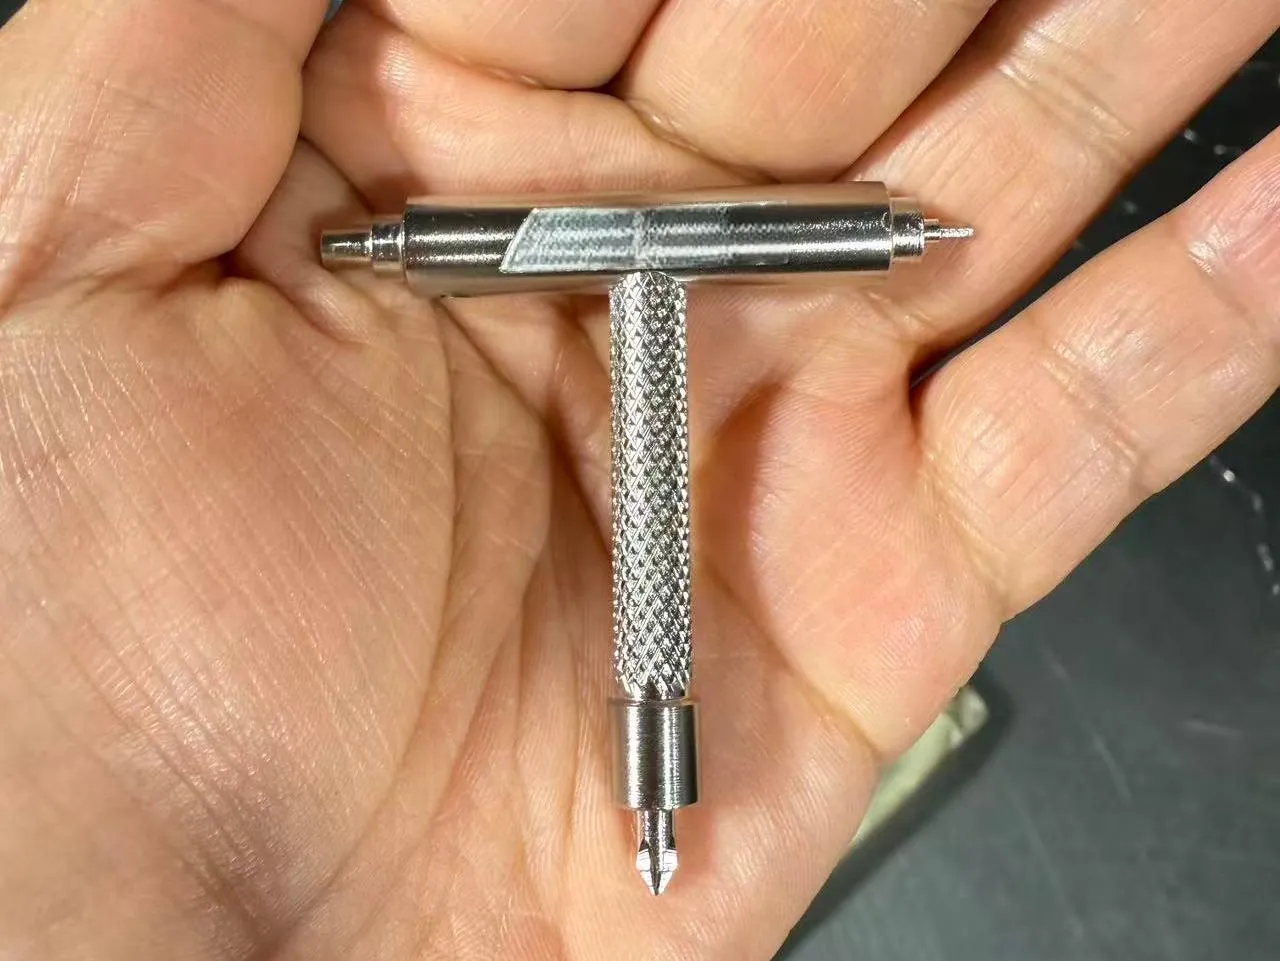
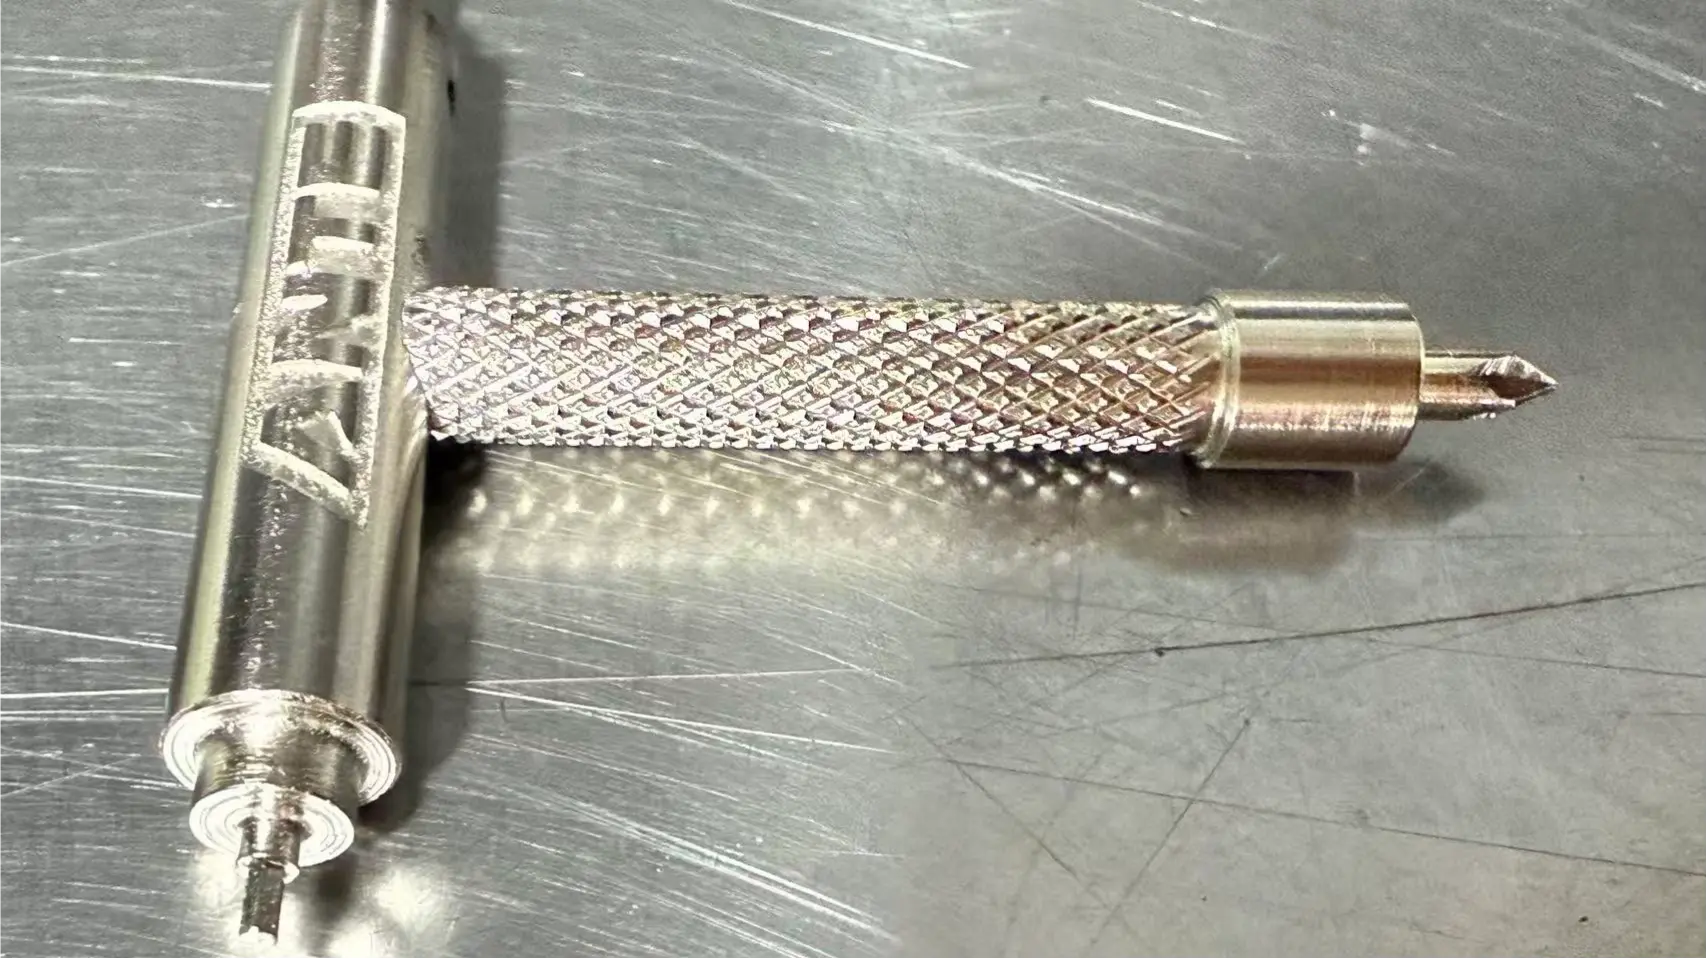
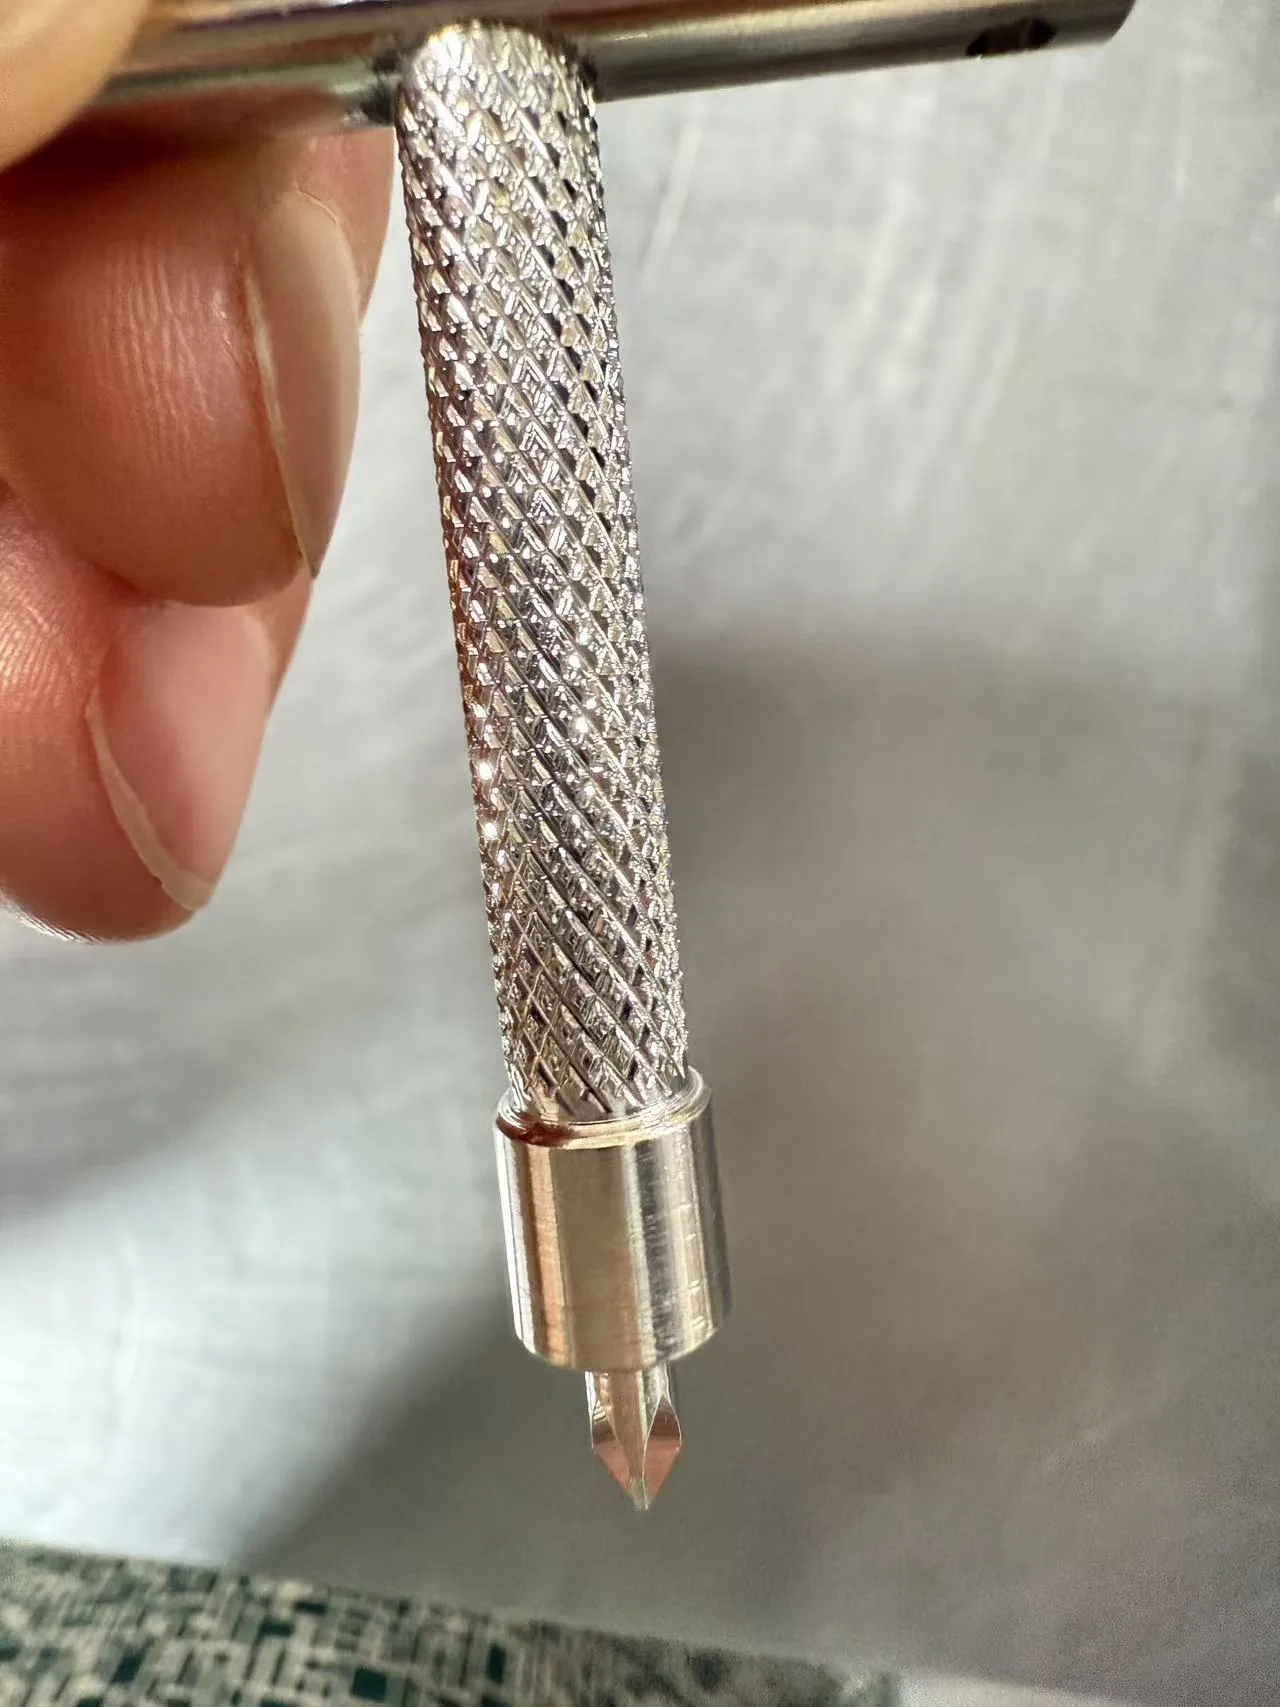
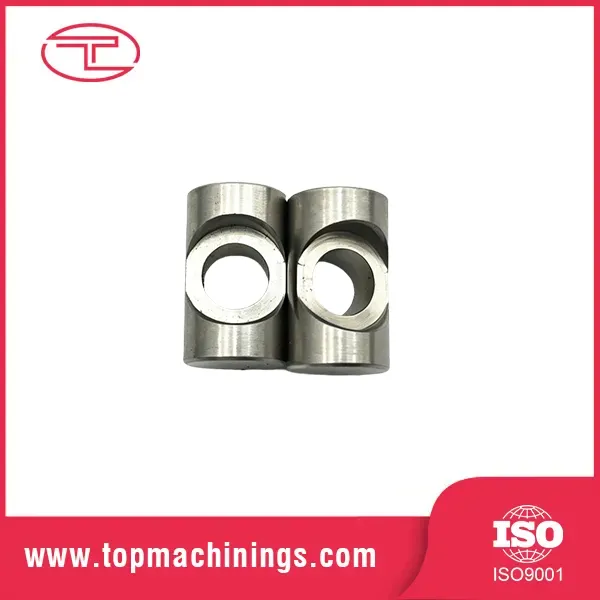
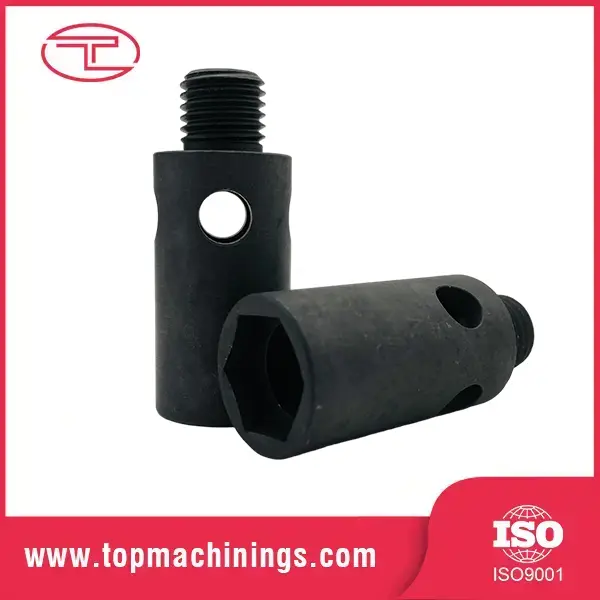
Rozsdamentes acél recézett T-fogantyús szerszám gépekhez
  • Rozsdamentes acél recézett T-fogantyús szerszám gépekhezRozsdamentes acél recézett T-fogantyús szerszám gépekhez
  • Rozsdamentes acél recézett T-fogantyús szerszám gépekhezRozsdamentes acél recézett T-fogantyús szerszám gépekhez
  • Rozsdamentes acél recézett T-fogantyús szerszám gépekhezRozsdamentes acél recézett T-fogantyús szerszám gépekhez

Rozsdamentes acél recézett T-fogantyús szerszám gépekhez

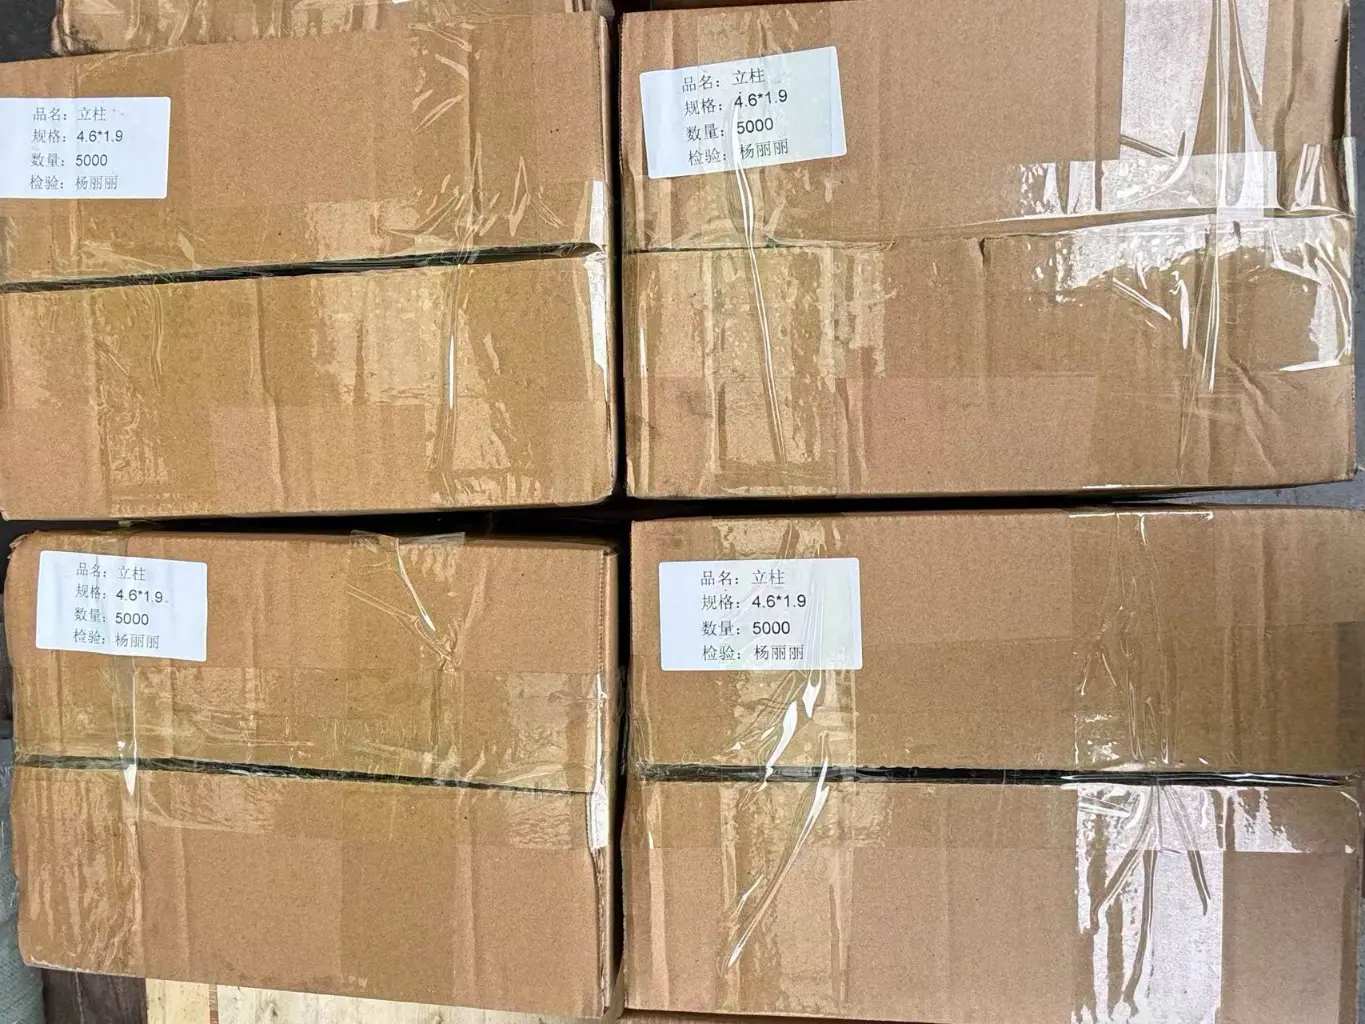
A Tuoyuan Metal a rozsdamentes acél recézett T-fogantyús szerszámot gyártja a gépekhez a kínai Qingdao-i gyárában. We cut the knurl, thread and shoulder in one turning setup on high-speed CNC lathes, holding shank diameter to ±0.01mm and a straight or diamond pattern to DIN 82. Bulk orders ship with material certificates and a 48-hour quality response. Árajánlathoz küldjön rajzot.
    Értékelés: 5.0
    (Értékelések száma: 1)

    Tuoyuan fémegy műhelyben gyártja a rozsdamentes acél recézett T-fogantyús szerszámot a gépekhez a kínai gyárában, a nyers rúdtól a csomagolt kartonokig. A szárat ugyanabban az elrendezésben forgatják és csavarják be, amely a markolatot képezi, így az ülőfelület a menettengelyhez képest egyenesen marad. Katalógus helyett rajzból idézünk, 3-5 napon belül mintát veszünk, és az árajánlattal megerősítjük a MOQ-t, az ártöréseket és az átfutási időt.

    Fő előnyei

    · Zsíros kezű markolat

    A minta hengerelt, nem vágott, így a címer kemény marad, a textúra pedig tovább működik passziválás után is. A kezelő kesztyűben vagy olajjal az ujján az utolsó negyedfordulatot csúszás nélkül végrehajthatja.


    · Egyrészes erő a csomópontban

    Ahol a rajz megengedi, a rúd és a szár egy darab rúdkészletből származik. A forgatónyomatékot hordozó ponton nincs hegesztés, nincs présillesztés és nincs laza kötés.


    · Kötegenként ismétlődő szálak

    A szálakat go / no-go mérőkkel mérik rögzített időközönként a futás során, így a mintán jóváhagyott menet lesz a dobozba érkező menet.


    · Mosogatásra és kültéri használatra készült

    A 304 és 316 alkatrészek megmunkálás után passziválva vannak. A minta helyet ad a folyadéknak a lefolyáshoz, ahelyett, hogy a felülethez tartaná.


    · Mintavétel 3-5 napon belül

    Az Ön rajzából megmunkálunk, kivágunk egy első cikket, és elküldjük mért értékekkel, mielőtt gyártási rendelésre kötelezné magát.


    · Tervezési változtatás nélkül cserélhető

    Mivel a szár a rajzhoz van csavarozva, az alkatrész általában egy meglévő gépbe, szerelvénybe vagy tartályszerelvénybe esik.


    · Egy rajzcsalád, nem katalógus

    Ha több szerelvényt vagy géptípust használ, akkor a tartományt egyetlen rajzcsaládba egyesítjük, közös recés osztásközzel és hosszúsággal, így a kezelők nem keverik össze az alkatrészeket.

    Műszaki adatok

    Paraméter Standard tartomány
    Név Rozsdamentes acél recézett T-fogantyús szerszám gépekhez
    Anyag 303, 304, 316 rozsdamentes (rajzonként)
    Szár szál M4 - M16 metrika; UNC / UNF kérésre
    A szár átmérője 3-25 mm
    Markolórúd átmérője 8-40 mm
    Markolat hossza 25-120 mm
    Teljes hossz 40-250 mm
    Mérettűrés ±0,01 mm szabvány; ±0,005 mm a kiválasztott funkciókon
    Knurl minta Egyenes, gyémánt vagy spirális DIN 82 szerint
    Felületkezelés Ra 0,8-1,6 µm megmunkált állapotban; igény szerint polírozva
    Felületkezelés Passziválás, polírozás, szemcseszórás, bevonat
    Ellenőrzés Menetmérő, CMM, szerszámmikroszkóp, érdességmérő
    Minőségügyi rendszer ISO 9001; SGS / TUV ellenőrzés kérésre


    Hol vannak felszerelve ezek a fogantyúk

    A vásárlók ezt a mintát rendelik meg a kézi meghúzási és beállítási pontokhoz az üzemben és a berendezésben:

    1. Zárókarok a gépvédőkön, az ajtókon és az ellenőrző burkolatokon

    2. Beállító fogantyúk a csúszdákon, síneken és vezetőpályákon

    3. Rögzítő bilincsek hegesztő- és szerelvényeken

    4. Leeresztő, légtelenítő és légtelenítő dugók a tartályokon, szivattyúkon és csővezetékeken

    5.Utólag szerelje fel azokat a fogantyúkat, ahol az eredeti műanyag markolat megrepedt

    6. Indexelő és helymeghatározó fogantyúk a szerszámlemezeken

    A recés és a szál elvágása

    Négy pont dönti el, hogy az alkatrész működik-e az összeállításban. A rozsdamentes acél recézett T-fogantyús gépeken a menet ritkán okoz gondot – a markolat, az ülés és a rúd átmérője igen.


    Minta típusa:Az egyenes recés (DIN 82 RGV) forgásirányban tapad a legerősebben. A gyémánt recés ellenáll a csúszásnak, amikor a kezelő is húz. A csavarvonal a kettő között helyezkedik el, gyakran ott, ahol a rúdnak a reteszelés ellen kell támaszkodnia.


    Pviszketés és mélység:Általában 0,5–1,0 mm-es osztásközt használunk. A durvább emelkedés erősebben tapad, de nagyobb alakító nyomást igényel, ami a vékony rudaknál számít. A 304-en az anyag gyorsan megkeményedik, így szabályozzuk az áthaladási számlálást és a hűtőfolyadékot.


    Átmérő recézés után:Az anyagot inkább elmozdítják, mint eltávolítják, így a külső átmérő nő. A tekercs előtt méretezzük a nyersdarabot, hogy a kész címer a rajzfigurára kerüljön, és megvizsgáljuk a címer átmérőjét.


    Váll és ülés:A rúd alsó része az ülőfelület. Ha a menet tengelyéhez képest 0,05 mm-en belül merőlegesen tartja, a fogantyú megszorítása közben megakadályoz.


    markolat hossza:A rúd átmérőjének két-háromszorosa megfelel a kézi meghúzáshoz. Egy hosszabb rúd kisebb erőkifejtéssel fordul, de terhelés alatt meghajlik, ezért adja meg a célnyomatékot, és ellenőrizzük a szakaszt.

    Acélminőségek és felületi lehetőségek

    Az osztályzat a kötelességet követi, nem az árlistát. A leggyakrabban használt minőségeket rúdkészletként tartjuk meg, így az első minta nem vár a malom szállítására.

    Fokozat Miért van kiválasztva Tipikus kötelesség
    303 (1,4305) Szabad megmunkálás; kén segíti a forgácstörést és a recésképződést Nagy volumenű markolatok, kis bilincsek, indexelő fogantyúk
    304 (1,4301) Általános korrózióállóság; könnyen tisztítható Gépvázak, élelmiszer melletti berendezések, laborberendezések
    316 / 316L (1,4404) A molibdén ellenáll a kloridoknak és a lemosó vegyszereknek Tengerészeti hardver, vegyi üzem, tejipar és gyógyszerészet
    4140 ötvözött acél Edzett szilárdság, ahol a szár terhelést hordoz Nehéz bilincsek és présszerelvények (lemezezett)


    Bent a boltban, ami készíti őket

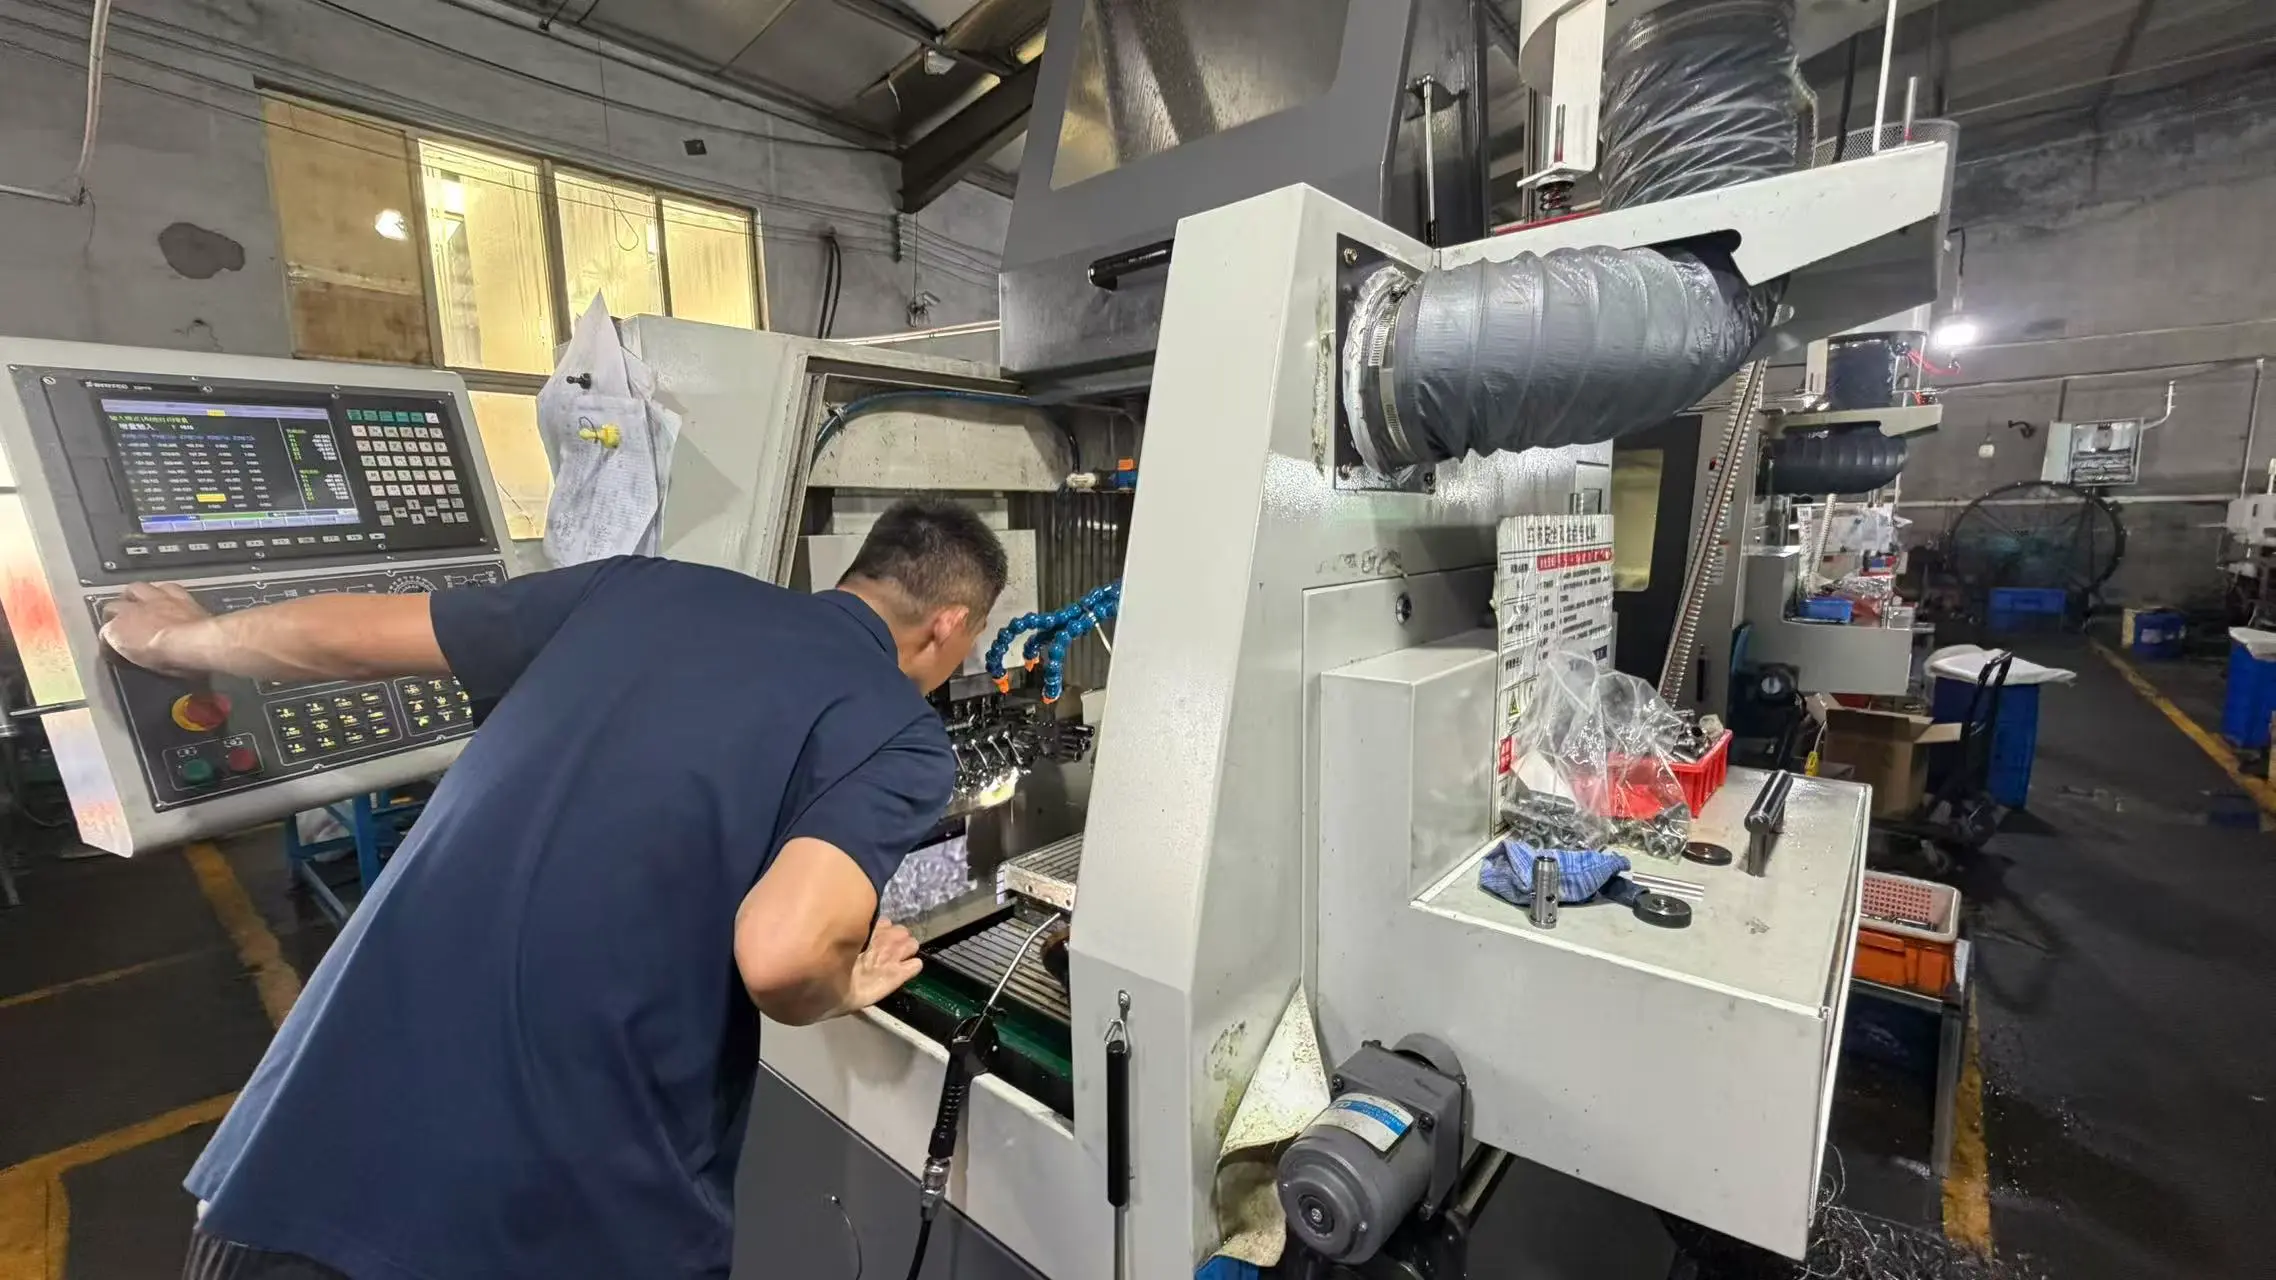
    A rozsdamentes acél recézett T-fogantyús szerszám rajzán minden a Qingdao állam Jimo kerületének egyik gyárában történik. Egyetlen műveletet sem vásárolnak be, így nincs minőségi különbség a beszállítók között.

    Felszerelés:10 db kétorsós középfúró eszterga, 20 db nagy sebességű precíziós CNC eszterga, 5 db megmunkáló központ és 30 db automata eszterga.


    Lábnyom:5000 m² alapterületű műhely házon belüli passziválási, polírozási és bevonatsorokkal, ERP rendszerrel kezelve.


    Megrendelés feldolgozása:Rúdvágás - esztergálás és recézés egy összeállításban - menetvágás - sorjázás - passziválás - ellenőrzés - csomagolás.


    Minőségügyi rendszer:ISO 9001, SGS vagy TUV harmadik fél általi ellenőrzéssel, kérésre.


    Kapacitás és készlet:Az éves termelés meghaladja a 100 millió precíziós fémalkatrészt, és a tervezett raktárkészletet a visszatérő vásárlók számára tartják.

    Használat, gondozás és csere

    A kézi működtetésű vasalat egy évnyi műszak után a viselkedését keresi, nem a rajzon.

    · A hengerelt minta nem kopik úgy simára, mint a vágott. Ha a markolat leesik, a gerincet inkább kalapács vagy csőkulcs simította le, nem pedig normál használat esetén.

    · Törölje le a cérnát és az ülőfelületet visszaszerelés előtt; Az ülés alatt rekedt homok az, amitől a fogantyú újra lazán működik

    · A mosogatógépeken az első hét után, majd minden szervizintervallumban ellenőrizze újra a tömítettséget, mert a rozsdamentes menetek másképp ülepednek, mint a bevonatos acél

    · Tartson egy-egy tartalékot a polcon. A csere tervmódosítás nélkül jön be, ha ugyanabból a rajzcsaládból származik

    Mondja meg a kézi forgatónyomatékot, és megerősítjük a rúd hosszát, amely nem hajlik meg alatta

    Mérje meg, mi számít egy fogantyún

    Három mérés dönti el, hogy a markolat jól érzi-e magát a kézben, és megtartja-e a nyomatékot üzem közben, és mindhárom rögzítésre kerül.

    · A címer átmérője recézés után, mert a tekercs megnöveli a külső átmérőt és a kész méret az, amit a rajz kiír

    · A menetemelkedés átmérője és az oldalsó forma, nem tapintással, hanem go/no-go mérőeszközökkel igazolva

    · Kifutás a szár és az ülésfelület között, a CMM-en ellenőrizve és 0,02 mm-en tartva

    · A recés osztása és a gerincszélesség, szerszámmikroszkóppal mérve a mintavételezett részeken

    · Felületi kiképzés a meneten, mert a menet súrlódása az, amit a nyomatékkulcs leolvas

    Ügyfél eset: Szerszámbolt az Egyesült Államokban

    Egy egyesült államokbeli szerszámüzlet inkább problémával, mint rajzzal érkezett hozzánk. A hegesztőszerelvény-fogantyúikat három gyártótól vásárolták, és a markolat nem passzolt egymáshoz, így a kezelők folyamatosan rosszat nyúltak. A sorozatot egyetlen rajzcsaládba vontuk össze, szabványosítottuk a recés osztásközét és hosszát, és lézerrel jelöltük meg az egyes markolatokat a rögzítőszámmal. Az első szállítmány 14 cikkszámot tartalmazott. A beszerzési menedzserük ezt írta: „A markolat megegyezik a mintákkal, és a jelölések véget vetettek a padlón történt keveredésnek. Az újrarendelés mostantól egyetlen e-mailben történik a mennyiségekkel.'

    GYIK

    1. kérdés: Milyen mintát adjunk meg egy rozsdamentes acél recézett T-fogantyús gépekhez?

    V: Egyenes recés egy kézzel esztergált alkatrészhez, gyémánt recés, ahol a kezelő is húz. Küldje el a kézi nyomatékot, és az árajánlattal együtt ajánljuk a dőlésszöget és a rúdátmérőt.


    Q2: A menet és a markolat megmunkálható koncentrikusan?

    V: Igen. Ha mindkettőt elfordítja egy beállításban, az ülésfelület négyzet alakú a menet tengelyéhez képest 0,05 mm-en belül marad, és a szár kifutása 0,02 mm-en belül van, mindkettőt a CMM-en ellenőrizték.


    3. kérdés: Szállítja az ellenanyákat, alátéteket vagy rugós csapokat?

    V: Mi igen. Mivel ugyanazok az esztergagépek készítik az illesztési vasalatokat, a fogantyút készletként is idézhetjük, anyával, alátéttel és rögzítőcsappal azonos menetosztályhoz illeszkedve.


    Q4: Mi a minimális rendelés és az átfutási idő?

    V: A MOQ függ a rúd méretétől és attól, hogy szükség van-e szerszámokra; mindkettő megerősítve van az idézettel. A mintavétel 3-5 napot vesz igénybe, a gyártási tételeket pedig 7-15 munkanapon belül szállítják ki.


    Q5: Meg tudja jelölni az egyes részeket a számunkkal?

    V: Igen. A lézeres jelölés a rúd végén vagy az ülőfelületen elérhető az OEM projektekben, és ez biztosítja a tételek nyomon követhetőségét az Ön oldalán. A gépekhez készült rozsdamentes acél recézett T-fogantyús szerszám mennyiségi ára a rúdméretet és a jelölési követelményeket követi.

    Kérdés küldése
    Elérhetőségei
    A precíziós esztergált alkatrészekkel, precíziós megmunkálási alkatrészekkel, CNC megmunkálású alkatrészekkel vagy árlistákkal kapcsolatos kérdéseivel kapcsolatban kérjük, hagyja nekünk e-mail-címét, és 24 órán belül felvesszük Önnel a kapcsolatot.
    Értékelés:
    5.0
    X
    Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat
    ElutasítElfogadás