Termékek
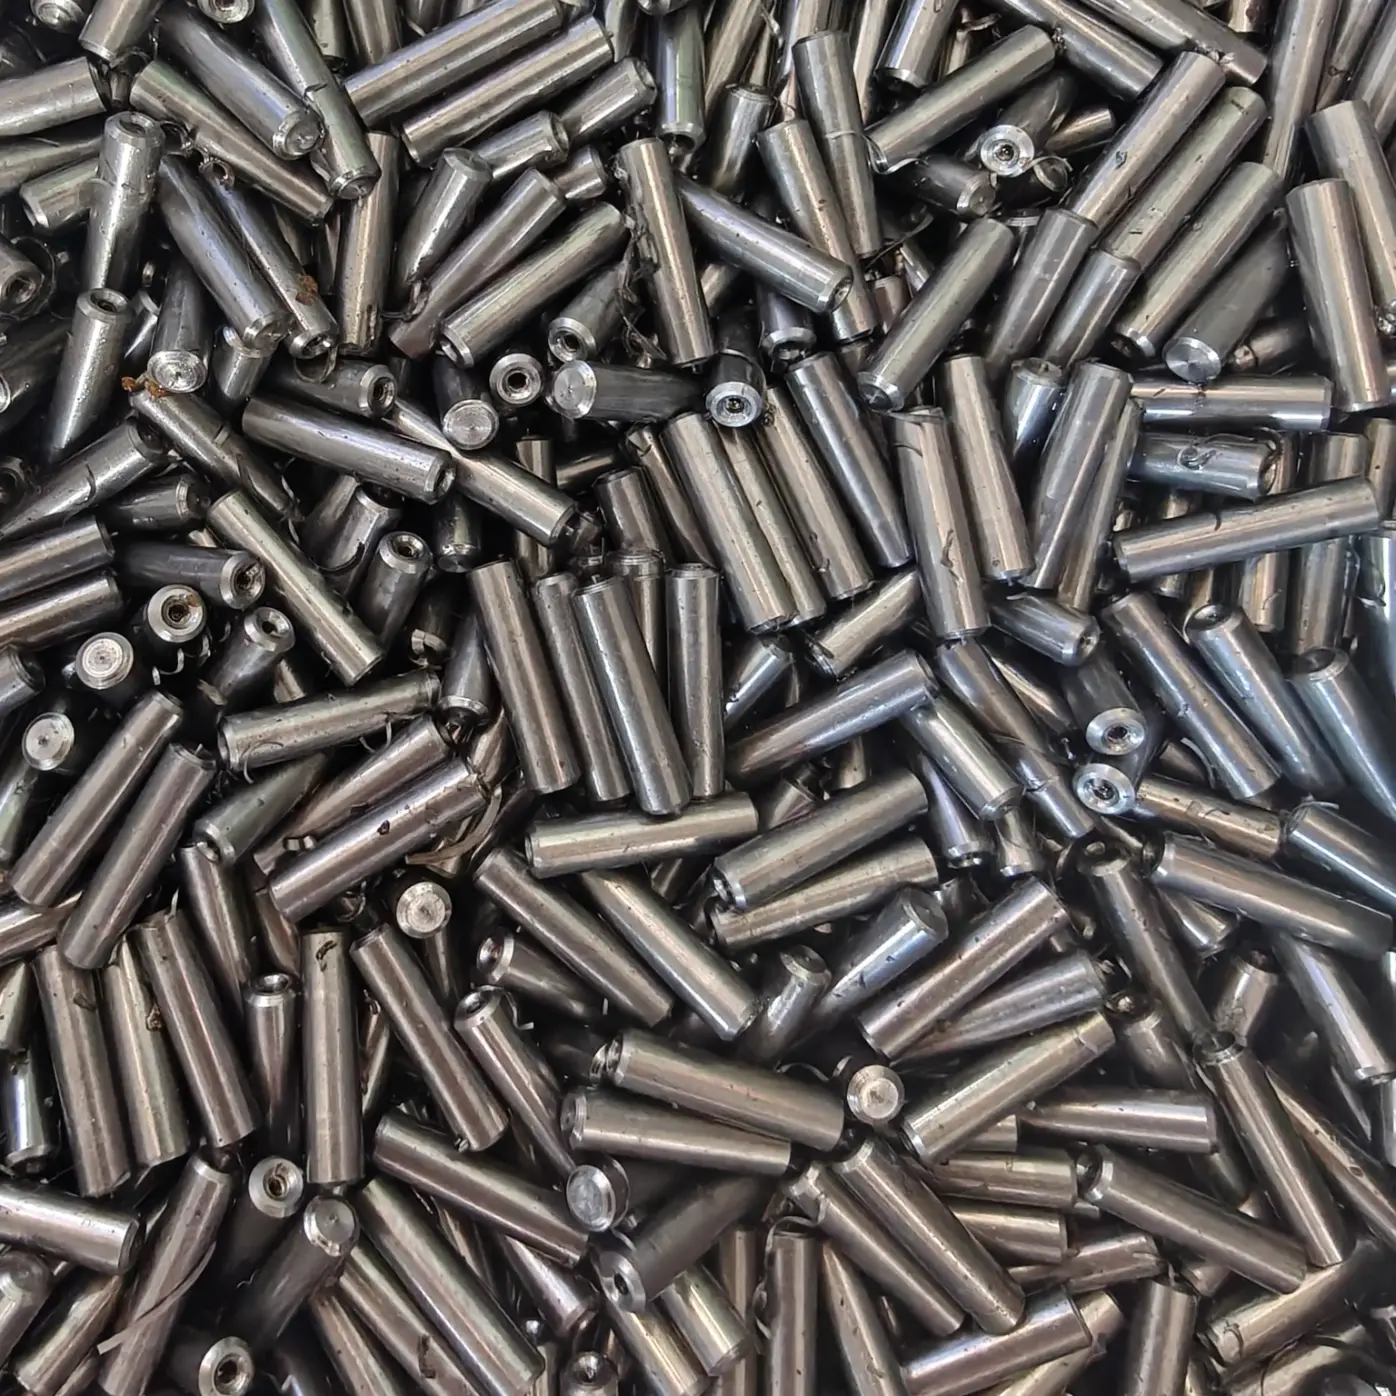
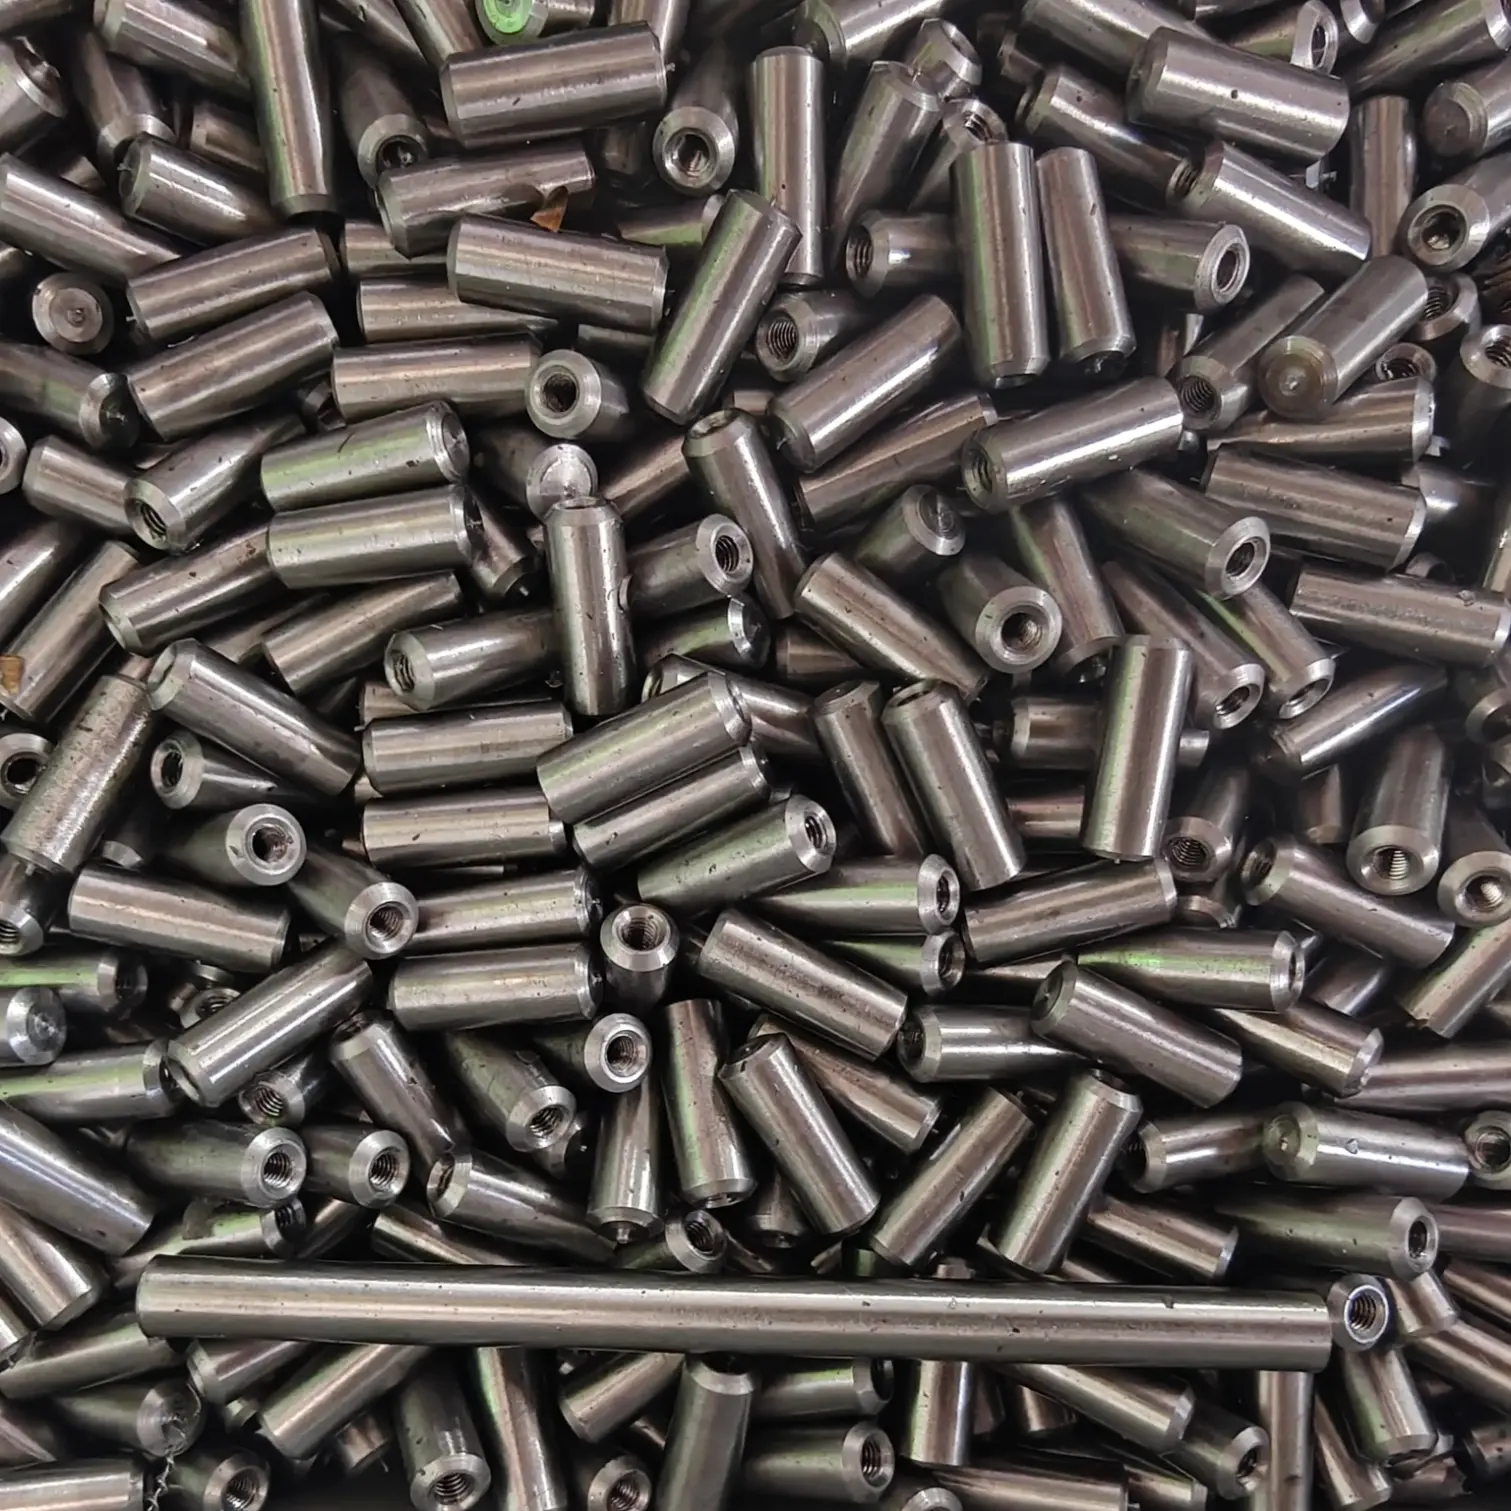
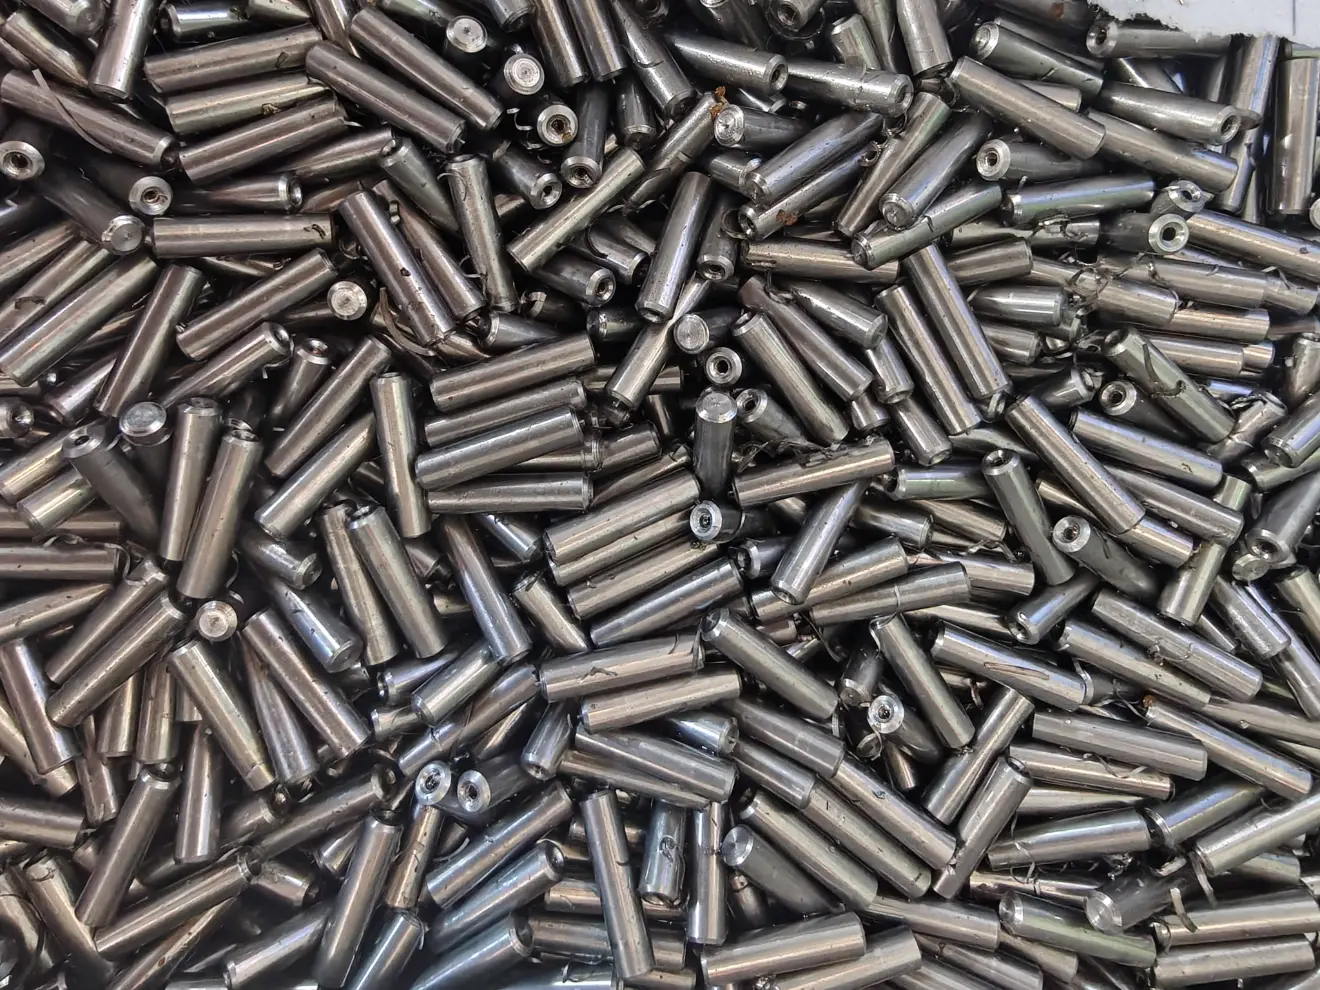
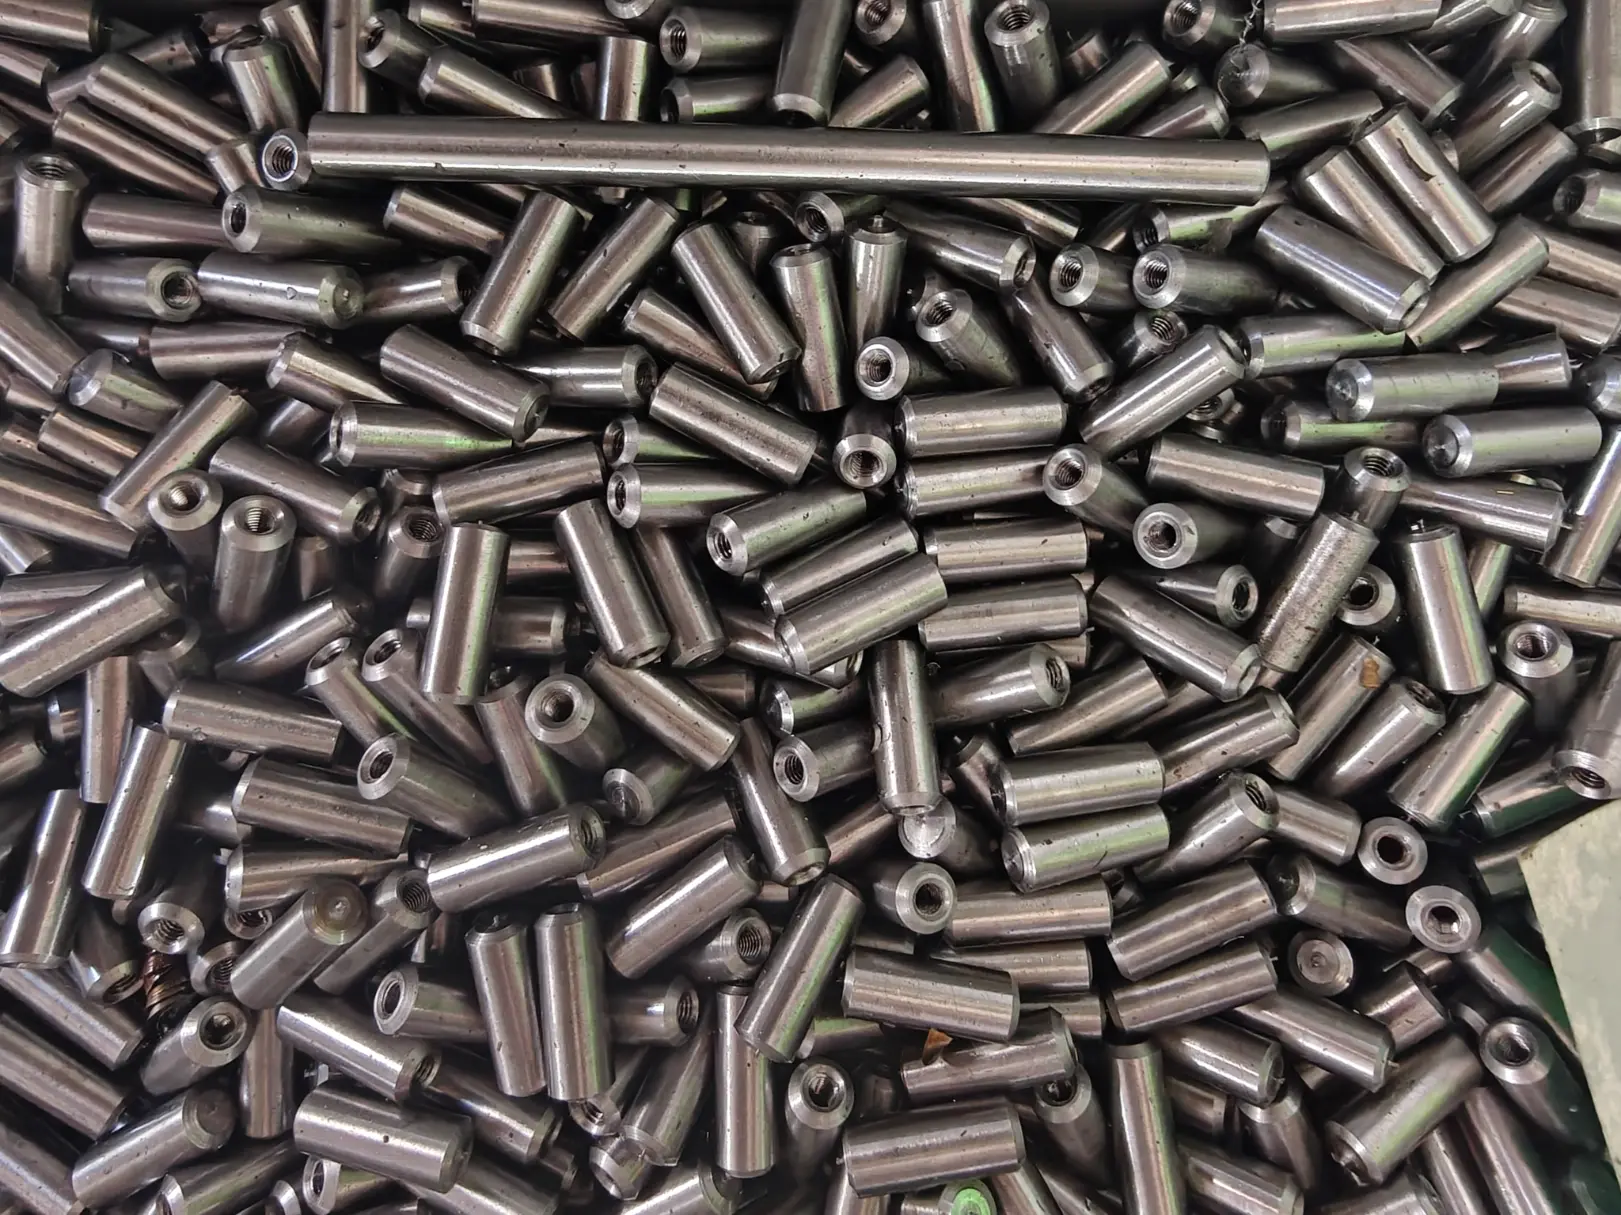
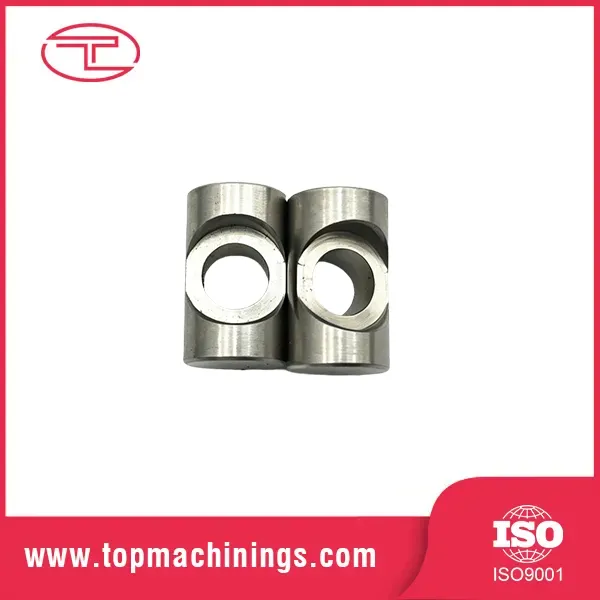
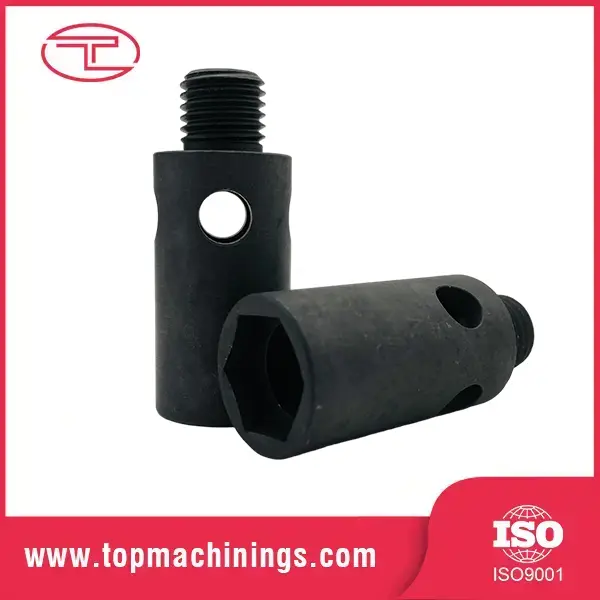
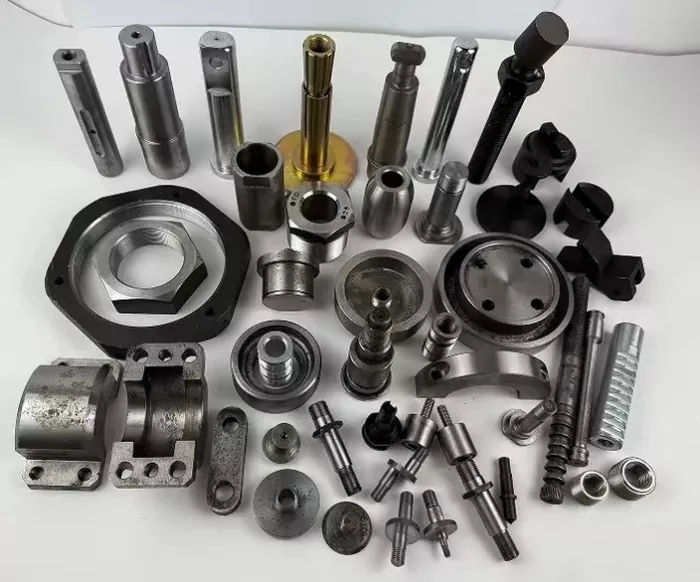
Precíziósan megmunkált fémcsap belső menettel
  • Precíziósan megmunkált fémcsap belső menettelPrecíziósan megmunkált fémcsap belső menettel
  • Precíziósan megmunkált fémcsap belső menettelPrecíziósan megmunkált fémcsap belső menettel

Precíziósan megmunkált fémcsap belső menettel

A Tuoyuan Metal a precíziósan megmunkált, belső menetes fémcsapot gyártja kínai üzemében, az M2-től M12-ig terjedő zsákfuratokat 6H osztályba, a csap átmérőjét pedig ±0,005 mm-re rögzíti. A szár és a menetes furat közötti koncentrikusságot kiszállítás előtt a CMM ellenőrzi. A menetes furat és a külső átmérő közötti falvastagság az árajánlat adása előtt kerül beállításra. 3-5 napon belül minták, és egy első cikkes riport is utazik velük.
    Értékelés: 5.0
    (Értékelések száma: 1)

    Tuoyuan fémKína gyártója a precíziós megmunkálású belső menetes fémcsapot, amely egy kétrészes szerelvényt egy fémdarabra helyettesít. A rögzítő dübel és egy külön anya egyetlen menetes csap lesz, amely eltávolítja a laza alkatrészt a vonalról és egy lépcsőt az összeállítási rajzról. Ez a megtakarítás két funkciót helyez egy alkatrészre, így a furat és a külső átmérő közötti falat eleve helyesen kell méretezni. Átnézzük, mielőtt idéznénk, és megérintjük ugyanazokat az esztergagépeket, amelyek a csapot forgatják.

    Főbb előnyök

    ·Két funkció, egy rész – A csap megtalálja és a menetes furat rögzíti. Az összeszerelők egy alkatrészt kezelnek dübel, anya és alátét helyett, ami lerövidíti a vonalat és eltávolítja az elveszett alkatrész kockázatát.

    · A csap átmérője ±0,005 mm-re – A helyátmérők h6-ra vagy h7-re vannak fordítva, ahol csapágy illesztésre van szükség, és kérésre mérőkészletben szállítjuk.

    · 6H menetek alapkivitelben – A zsákfuratok 6H-ra vannak menetfúrva, kérésre 4H vagy 5H is rendelkezésre áll, és minden kritikus tételt dugaszoló és no-go mérőkkel mérnek fel.

    ·Koncentricitás 0,02 mm - A menetfúró furat és a helymeghatározó átmérő ugyanabban az összeállításban van megmunkálva, így a köztük lévő kifutás 0,02 mm marad.

    ·A falvastagság ellenőrzése az idézés előtt – Kiszámoljuk a menet és a külső átmérő közötti szakaszt a csavarterheléshez, és a menetmélység csendes csökkentése helyett növeljük az átmérőt.

    · Menetmélység mérve, nem feltételezve – A korán lemerülő csap kívülről még mindig jól néz ki. A mélységet a munkaszámhoz viszonyított mért értékként rögzíti.

    ·Egyező csavarok, anyák és csapok – Mivel ugyanaz a bolt gyárt kötőelemeket, az illeszkedő csavarkészlet ugyanabba a menetosztályba tartozik, így nem egyezik meg két szállító tűréshatára a vonalon.

    Műszaki adatok és minősítések

    Tétel Standard ajánlat
    Anyag 303, 304, 316 rozsdamentes; 4140 ötvözött acél; sárgaréz; alumínium
    Csap átmérője 2mm - 40mm (h6 / h7 kérésre)
    Csap hossza 5-300 mm
    Fúrt furat M2 - M12 metrika; UNC / UNF kérésre
    Szál osztály 6H szabvány; 4H / 5H kérésre
    Menetmélység 3x névleges átmérőig
    Mérettűrés ±0,01 mm szabvány; ±0,005 mm a kiválasztott funkciókon
    Körkörösség 0,02 mm a csap átmérője és a menetes furat között
    Felületkezelés Ra 0,4-1,6 µm megmunkált állapotban
    Hőkezelés Kérésre edzéssel, tokos edzéssel vagy nitridálással
    Felületkezelés Passziválás, fekete-oxid, horganyzás vagy nikkelezés
    Ellenőrzés Plug and no-go műszerek, menetmélységmérő, CMM


    Menetkötési hivatkozás

    Munkaszámok, amelyeket a falvastagság és a csavarméret közötti ellenőrzés során használunk. Az értékek az alapanyag minimális értékei, nem a menetmélység.


    Csavar mérete Minimális elköteleződés – acél Minimális elköteleződés – sárgaréz/alumínium
    M3 4,5 mm 6 mm
    M4 6 mm 8 mm
    M5 7,5 mm 10 mm
    M6 9 mm 12 mm
    M8 12 mm 16 mm
    M10 15 mm 20 mm


    Koppintás, keményedés és illeszkedési jegyzetek

    Három dolog dönti el, hogy a precíziósan megmunkált, belső menettel rendelkező fémcsap túléli-e az üzemelést: a befogási mélység, a furat körüli fal és a keményedés helye.

    Elköteleződés mélysége:

    A hüvelykujjszabály a névleges csavarátmérő egy-másfélszerese acélban, és közelebb a kétszereséhez a lágyabb ötvözetekben. Egy kis csapra, ami kevés falat hagy maga után, ezért növeljük a külső átmérőt, lerövidítjük a furatot vagy adjunk meg erősebb anyagot.

    Egy rész, két tűrés:

    A csap átmérője h6 vagy h7 követi a helymeghatározáshoz, míg a furat menetosztályt követ. Mindkettő szerepel az ellenőrzési tervben, és rögzítve van az első cikkben.

    Vakcsapolás és forgácseltávolítás:

    A menetmélységnél mélyebbre fúrunk, hogy forgácshelyet hagyjunk, és spirálcsapot használunk, hogy a forgács visszajöjjön a furatból. Ennek a ráhagyásnak a fukarkodása a szokásos oka, hogy az utolsó szálfordulatok hiányosan érkeznek.

    Keményedés koppintás előtt:

    Az edzett részeken megmunkáljuk, edzzük, majd kidolgozzuk, keményítés után ütögetjük, ahol a geometria engedi. Eltávolítja a vállat megrepedő feszültségemelőt.

    Menet bemenet és sorja:

    A bemenet le van élezve a gépen. Egy sorja megállítja a csavar kézi indítását, és megnöveli az összeszerelési időt a vonalon.

    Hol használják ezeket a csapokat

    · Rögzítési és szerszámkeresők, ahol a csap beállítja a pozícióját, és a furat veszi a szorítócsavart

    · A csuklópánt és a forgócsapok középen átcsavarozva a végúszó beállításához

    · Szűk helyekre kihúzható dübelek beállítása

    · Összekötő- és tengelycsapok mezőgazdasági és építőipari gépeken

    · Távtartók és távtartók, amelyek egy panelt tartanak, és rögzítőelemet vesznek a túlsó oldalról

    · Vezetőcsapok, ahol a menetes vége elszívószerszámot hordoz


    Ügyfél eset: mezőgazdasági gépgyártó Lengyelországban

    Egy lengyelországi mezőgazdasági gépgyártónak egy terepen töltött szezon után megrepedt a kapcsolócsap a vállánál. Az ok egy 1,2 mm-es fal volt az M8-as menetes furat és a csap külső átmérője között egy edzett részen. Megnöveltük a külső átmérőt 1,5 mm-rel, a keményítést a menetfúrás előtt mozgattuk, és a menetbemenetet letörtük, hogy eltávolítsuk a feszültségemelőt. A felülvizsgált csap két szezont teljesített tesztflottájukban hiba nélkül.

    Vásárlójuk így nyilatkozott: "A repedés eltűnt, és az alkatrész ára kevésbé mozdult el, mint amire számítottunk, ami tapasztalataink szerint szokatlan."

    Ahol az alkatrész készül

    Minden precíziós megmunkálású, belső menettel rendelkező fémcsapot esztergálnak, megfúrnak és ellenőriznek a Qingdao állambeli Jimo District egyik gyárában.


    · Berendezés - 20 nagy sebességű, precíziós CNC eszterga, 5 megmunkáló központ és 30 automata eszterga, ERP vezérléssel.


    · Lábnyom - 5000 m²-es műhely házon belüli hőkezeléssel, bevonattal és passziválással.


    · Megrendelés folyamata - Rúdvágás - esztergálás - fúrás és menetfúrás - ahol szükséges - edzés - simítás - mérés - ellenőrzés - csomagolás.


    · Minőségügyi rendszer - ISO 9001, kérésre SGS vagy TUV külső ellenőrzéssel.


    · Kapacitás – Az éves kibocsátás meghaladja a 100 millió precíziós fémalkatrészt, és ütemezett raktárkészletet tartanak az ismételt programokhoz.

    Feladási és csomagolási megjegyzések

    A menet az a rész, amely először szenved a szállítás során, és a sérült bemenet összeszerelési idővé válik a vonalon.

    A szálak M10-es méretig műanyag kupakkal záródnak, és minden darab rozsdavédő fóliába van csomagolva

    Az edzett és bevonatos tételeket a csupasz acéltól eltekintve csomagolják, így az ütés nem tudja feltörni a felületet

    A kis átmérők a rekesztálcákba kerülnek, így a számlálások pontosak, és megakadályozzák a menet a menet érintkezését

    A kartondobozokon a cikkszám, a mennyiség és a hőfok szám szerepel, és az anyagtanúsítvány az első kartondobozba kerül

    A nehezebb tételeket fa tokban szállítjuk nedvességzáróval, pántos és sarokvédett tengeri szállításhoz


    GYIK

    Q1: Készíthet-e precíziós megmunkálású fémcsapot belső menettel edzett minőségben?

    V: Igen. Megmunkáljuk, edzzük, majd kikészítjük, és ahol a kialakítás lehetővé teszi, keményedés után ütögetjük. Küldje el a keménységet és a csavarterhelést, és megerősítjük a szükséges falvastagságot.


    2. kérdés: Milyen menetmélységet tud garantálni zsákfuraton?

    V: Teljes menet a névleges átmérő háromszorosáig a legtöbb méretnél, rajzon megerősítve. A fúrási mélység mindig mélyebbre van állítva, mint a menetmélység, így az utolsó fordulat befejeződött.


    3. kérdés: Tartja-e a tűréseket a száron és a menetes furatnál is?

    V: Igen. A szárat szükség esetén h6-ra vagy h7-re forgatják, és a furatot standard módon 6H-ra tartják, mindkét értéket az első cikk szerinti jelentésben rögzítve.


    Q4: Mi a minimális rendelés és az átfutási idő?

    V: A MOQ az átmérőtől és az anyagtól függ; mindkettő megerősítve van az idézettel. A mintákat 3-5 napon belül, a gyártási tételeket 10-15 munkanapon belül szállítják ki.


    Q5: El tudja látni a csatlakozó csavarokat a csapokkal?

    V: Megtehetjük. Mivel ugyanaz a műhely gyárt kötőelemeket, a hozzáillő csavarkészleteket ugyanabba a menetosztályba soroljuk, így a precíziós megmunkálású, belső menetes fémcsap és annak csavarja egy párként érkezik.

    Kérdés küldése
    Elérhetőségei
    A precíziós esztergált alkatrészekkel, precíziós megmunkálási alkatrészekkel, CNC megmunkálású alkatrészekkel vagy árlistákkal kapcsolatos kérdéseivel kapcsolatban kérjük, hagyja nekünk e-mail-címét, és 24 órán belül felvesszük Önnel a kapcsolatot.
    Értékelés:
    5.0
    X
    Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat
    ElutasítElfogadás