Termékek
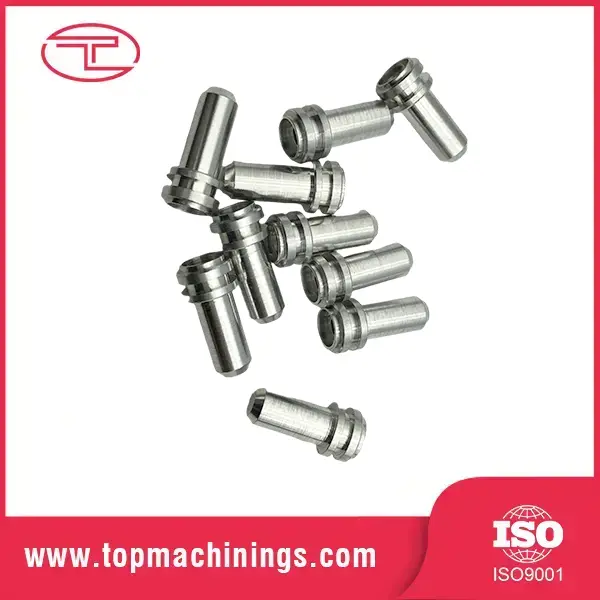
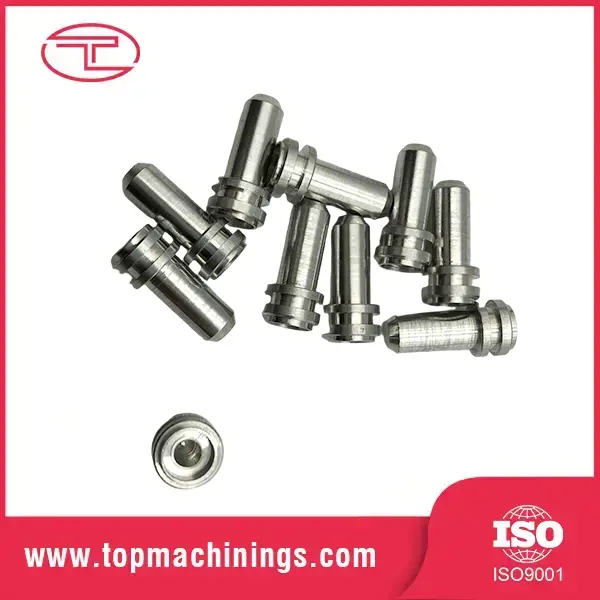
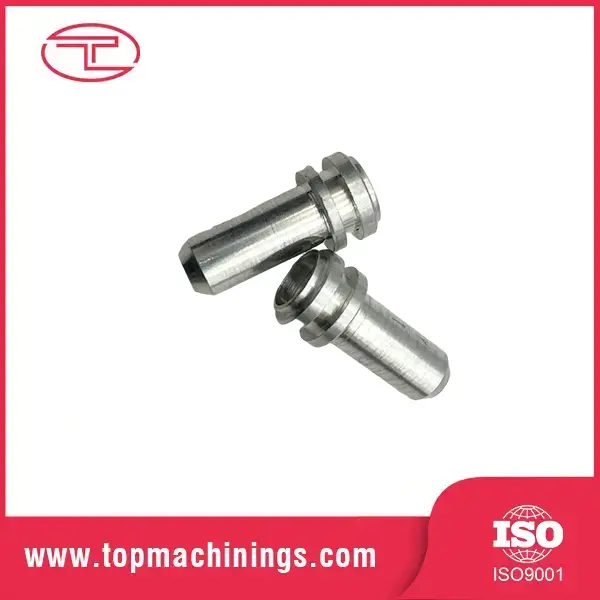
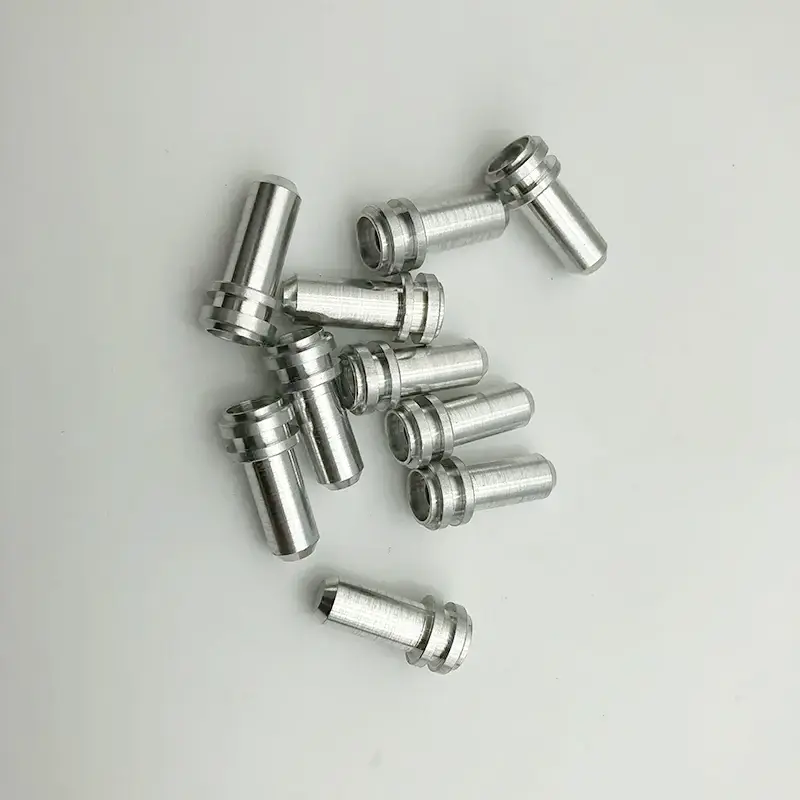
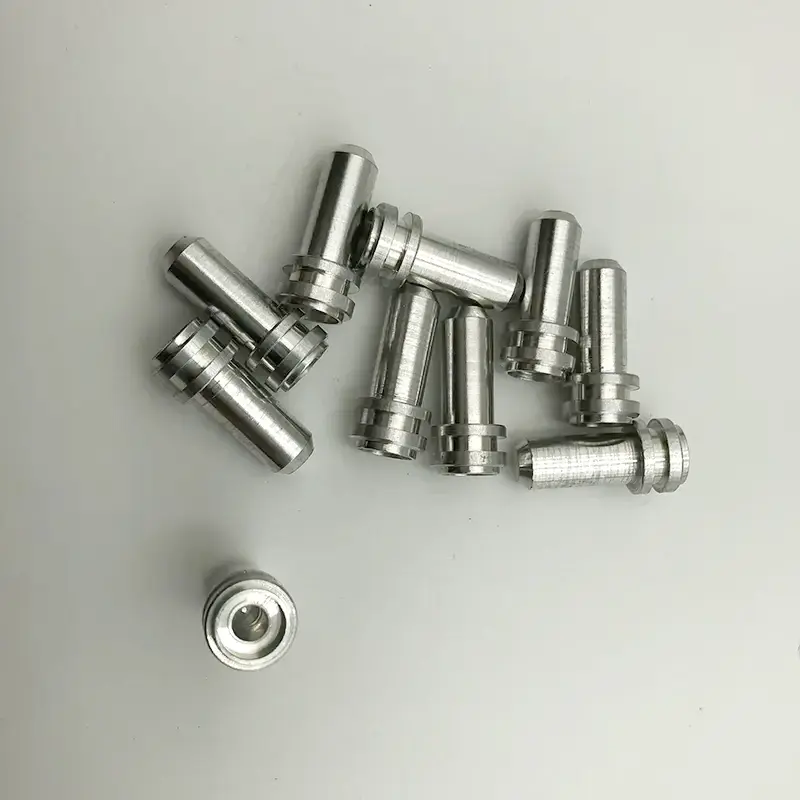
CNC megmunkálás ipari tiplikcsapok
  • CNC megmunkálás ipari tiplikcsapokCNC megmunkálás ipari tiplikcsapok
  • CNC megmunkálás ipari tiplikcsapokCNC megmunkálás ipari tiplikcsapok
  • CNC megmunkálás ipari tiplikcsapokCNC megmunkálás ipari tiplikcsapok

CNC megmunkálás ipari tiplikcsapok

A CNC megmunkálású ipari dübelcsap az a szerény alkatrész, amely összetartja a precíziós szerelvényeket. Edzett, köszörült hengeres csap, amely újra és újra pontosan megtalálja az illeszkedő alkatrészeket. Tuoyuan fém CNC megmunkálású ipari tiplikcsapok csapágyminőségű acélból és rozsdamentes acélból, ±0,002 mm-re köszörülve.

A tiplicsap egy rövid, hengeres csap, amelyet az összeállítás két vagy több része közötti pontos igazításra használnak. Ellentétben a csavarokkal, amelyek az alkatrészeket egymáshoz rögzítik, a CNC megmunkálású ipari tiplikcsapok rögzítik a pozíciót. Ez a referenciapont, amely köré az egész szerelvény épül. Ha a sebességváltó házát a motor karimájához rögzíti, a tiplik csapok – nem a csavarok – garantálják, hogy a tengelyek egy vonalban maradnak.

A tiplikcsapok két fő formában kaphatók: préselhető és csúszó-fit. A jó és a rossz dübel közötti teljesítménykülönbséget mikronban mérik: túl szoros, és megreped; túl laza és a szerelvény sodródik.

Cnc Machining Industrial Dowel PinsCnc Machining Industrial Dowel Pins

Az ipari tiplicsapok anyagai és keménysége

Szénacél (1045/1060): edzett és edzett, költséghatékony általános felhasználás

Csapágyacél (GCr15/52100): átedzett HRC 60-64-ig a maximális kopás érdekében

Rozsdamentes (SUS303/304/316): korrózióálló élelmiszer-, tengeri és orvosi használatra

Edzett szerszámacél (különleges kopási alkalmazásokhoz)

Átmérő tartomány: 1mm – 30mm, hossz 3mm – 200mm

Tűrési osztályok: m6 prés-illesztés, h6/h7 csúszó-illesztés ISO 8734/8735 szerint, USAS B18.8.2

A klasszikus gyártási mód a középpont nélküli köszörülés: a rudakat középpont nélküli köszörűvel a végső átmérőig csiszolják, hosszra vágják, lesarkítják és edzik. A legtöbb vásárló nem veszi észre, hogy az őrlés előtti keményítés sorrend számít – a köszörülés utáni keményedés torzulást okoz, ezért a kritikus csapokat csiszoljuk, megkeményítjük, majd csiszoljuk.

Tuoyuan valós esetmegosztás

Iparág: Ipari automatizálás és gépek

Anyaga: alumínium / rozsdamentes acél

Eljárás: Precíziós CNC esztergálás és hornyolás

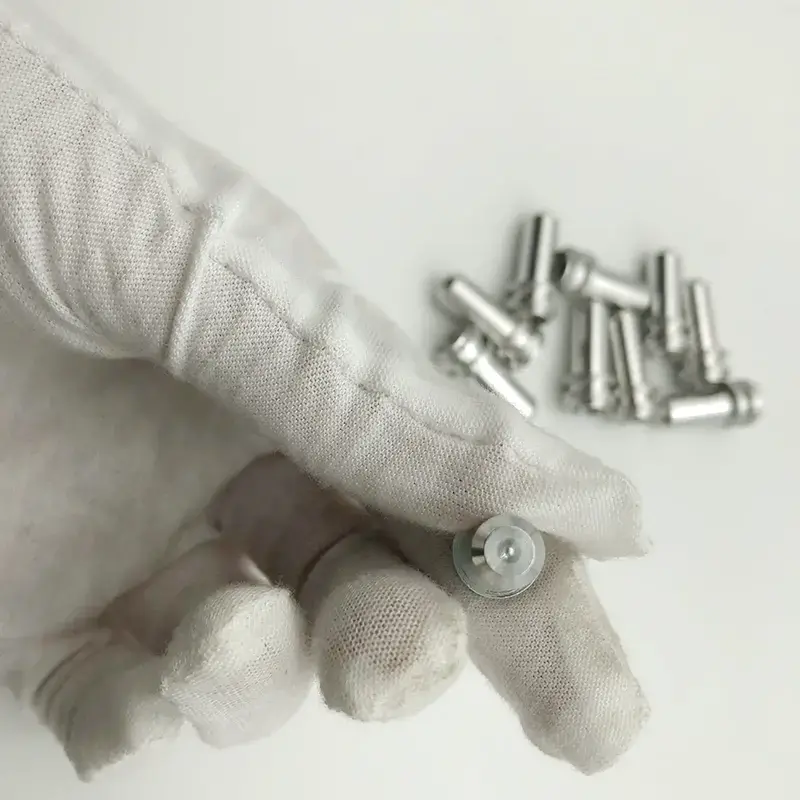
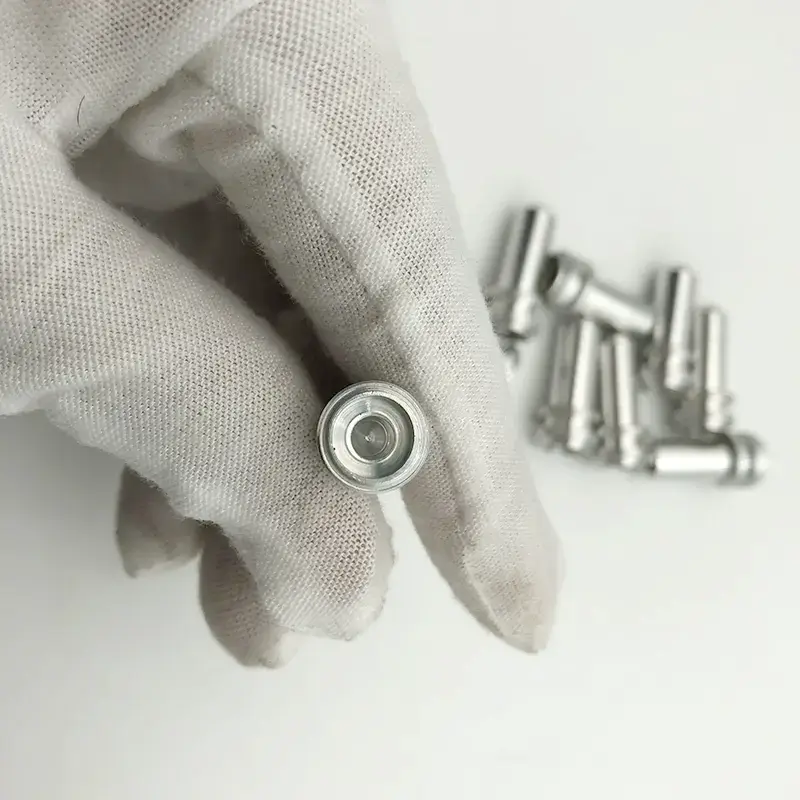
Egy egyesült államokbeli automatizálási gyártó egyedi CNC megmunkálású ipari dübelcsapokat igényelt precíz O-gyűrű rögzítő hornyokkal és szigorú mérettűréssel a pontos igazítás és a biztonságos tömítés biztosítása érdekében a nagy sebességű összeszerelő sorokon.

Ezeket a többlépcsős csapokat nagy pontosságú svájci CNC esztergagépekkel állítottuk elő, megtartva a pontos horonymélységet és felületi minőséget az optimális tömítés érdekében. A csomagolás előtt 100%-os optikai ellenőrzést végeztek.

Főbb jellemzők és előnyök

Földelés ±0,002 mm-re a valódi pozicionáláshoz 

A végső átmérők középpont nélkül ±0,002 mm-re vannak köszörülve, Ra 0,2–0,4 μm felületi minőséggel. Ez nem „elég közeli” tűrés – a CNC megmunkálású ipari tiplikcsapok az a tűrés, amely az összeállításokat megismételhetővé, a rögzítések pontosságát és a termékek konzisztenciáját teszi.

HRC 60+-ra edzett a hosszú élettartam érdekében 

A csapágyacél csapok átedzettek HRC 60–64-ig, így biztosítva a keménységet ahhoz, hogy repedés nélkül túléljék az ismételt be- és eltávolítást. Az edzett tiplik egy nagyságrenddel túlélik a puha dübelt.

Leélezett végek, tiszta élek 

Mindkét vége le van ferdítve (általában 1,5×45°-ban) és sorjázott, így a csapok tisztán indulnak a lyukakba anélkül, hogy az anyagot leborotválnák vagy károsítanák a lyuk száját. Nincsenek sorja, nincsenek karcos furatok, nincsenek selejt szerelvények.

Az egyenesség, amelyben megbízhat 

A hossz-átmérő arány 0,01 mm/50 mm között van egyenesen tartva. A hajlított tiplicsap nemcsak hogy nem találja meg a helyét, hanem a behelyezéskor károsítja a dörzsáros lyukat. Minden gyártási tételnél mérjük az egyenességet.

Szűk átmérő-csoportosítás vegyes illeszkedésekhez 

A csapok szűk átmérőjű csoportokba vannak sorolva, így a csapok doboza egyenletes illeszkedési nyomást biztosít. Nincs többé „ez csúszik, ahhoz kalapács kell” a futószalagon.

Cnc Machining Industrial Dowel PinsCnc Machining Industrial Dowel Pins

Termékleírások

Paraméter

Standard tartomány

Anyagok

1045, 1060, GCr15 (52100), SUS303/304/316

Átmérő

1-30 mm

Hossz

3-200 mm

Átmérőtűrés

±0,002 mm (földelés)

Keménység

HRC 60–64; HRC 45–55

Felületi kidolgozás

Ra 0,2 – 0,4 μm

Illik

m6 press-fit / h6, h7 slip-fit

Szabványok

ISO 8734, ISO 8735, USAS B18.8.2, DIN 7

Letörés

1,5×45° mindkét végén

Opciók

Kúpos pilóta, hornyok, egyedi hosszúságok


Gyártási folyamat

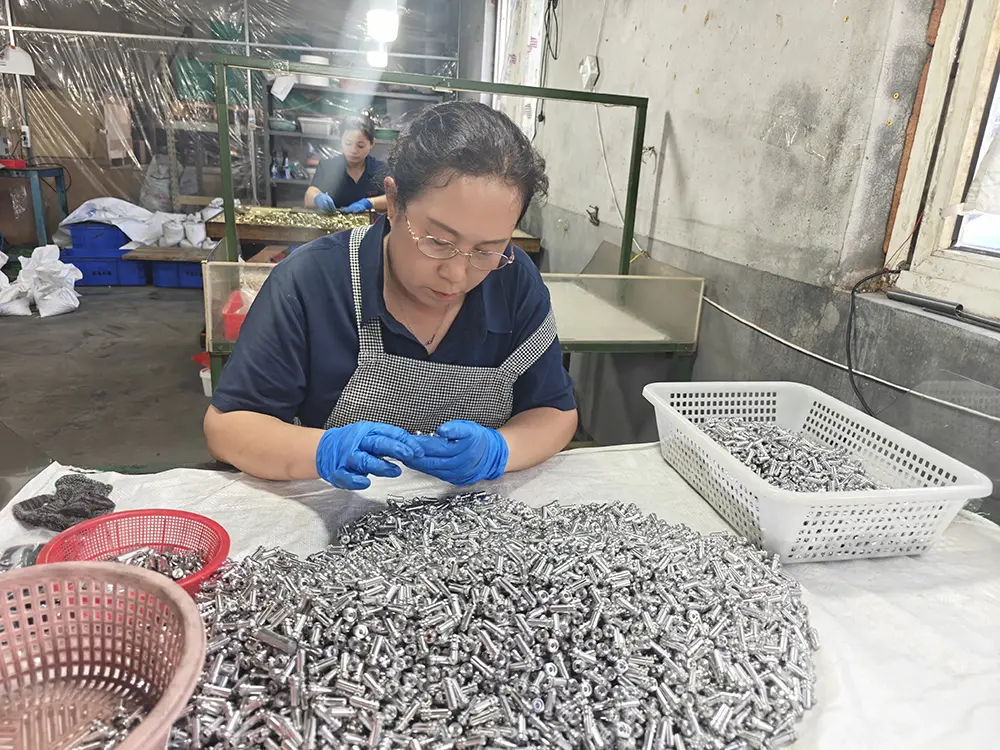
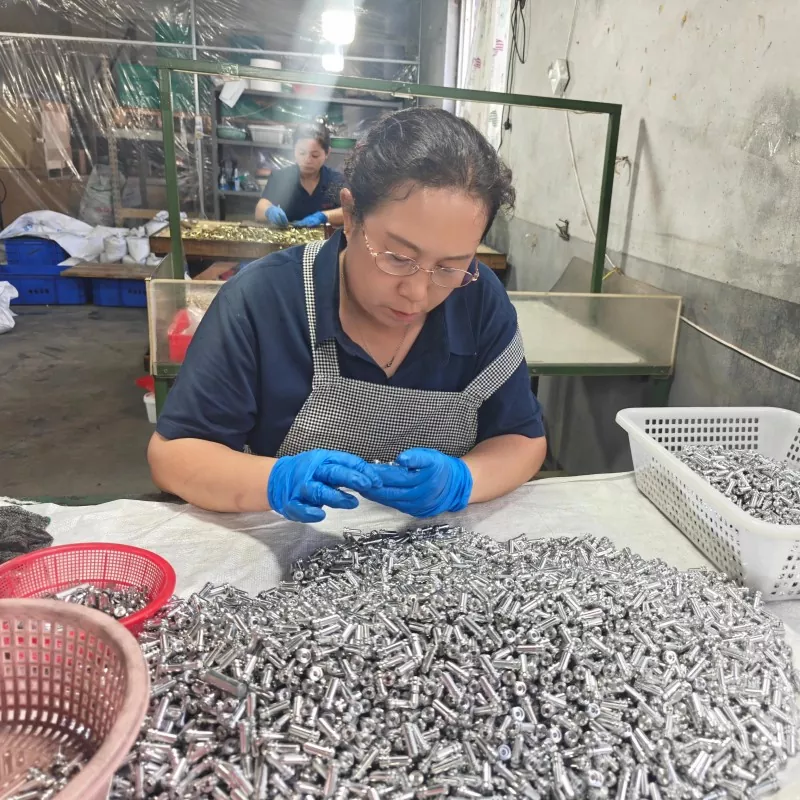
A CNC megmunkálású ipari tiplikcsapok gyártása hidegen húzott vagy köszörült rúdkészlettel kezdődik. A rudak középpont nélküli csiszolásúak a közel végső átmérőig, hosszra vágva, lesarkítva és sorjázva. Az edzett csapokat ezután hőkezelik, és a végső tűrésig csiszolják – a kétlépcsős köszörülés az, ami a kész csapot tökéletesen kerek és egyenesen tartja.

A végső ellenőrzés kiterjed az átmérőre (mikrométerrel és légmérővel), a keménységre (Rockwell-teszt), az egyenességre és a felületi minőségre. A csapokat átmérő szerint csoportosítják, és olajozott, rozsdamentes csomagolásba csomagolják. A kötegelt tanúsítványok minden megrendelést kísérnek.

Cnc Machining Industrial Dowel Pins

Gyártási idővonal

Normál átfutási idő: 10-15 nap szabványos méreteknél; 15-18 nap keményítéssel és köszörüléssel.

1–3. nap: Megrendelés visszaigazolása és anyagválasztás

4–8. nap: Rúdcsiszolás, vágás, letörés

9–12. nap: Hőkezelés és végső csiszolás (ha van megadva)

13–14. nap: Ellenőrzés, csoportosítás, csomagolás

15. nap: Kiszállítás Qingdaoból


Miért válassza a Tuoyuan Metalt?

Mikronszintű képesség, ipari kötetek 

Több mint 10 éves precíziós megmunkálással, 20 CNC esztergagéppel és 100 millió darabos éves kapacitással a Tuoyuan Metal CNC megmunkálású ipari dübelcsapokat tud szállítani autóipari minőségű mennyiségben, laboratóriumi tűréssel. 2,5 millió darabos tételt szállítottunk 15 PPM alatti hibaarány mellett.

Észak-Amerika megbízható beszállítója 

Kibocsátásunk 60%-a észak-amerikai vásárlókhoz megy, 95%-os ismétlődő vásárlási arány mellett. Ha a dübelcsapjaink nem találnák megfelelően az alkatrészeket, akkor ezek az ügyfelek nem rendelnének újra – negyedévente, éveken át.

Teljes nyomon követhetőség 

Az anyaggyári tanúsítványok, a hőkezelési jegyzőkönyvek és az ellenőrzési jelentések tételenként archiválva vannak. Teljes nyomon követhetőség a rúdkészlettől a kész tűig.

Gyors minták és idézetek 

A mintarendeléseket 3-5 napon belül szállítjuk. Árajánlatok 24 órán belül. A minőségi problémák 48 órán belül válaszoltak. Ez a mi szabványunk, nem az ígéretünk.

Cnc Machining Industrial Dowel Pins

Csomagolás és Szállítás

A csapokat olajozzák vagy bevonják, rozsdagátlóval ellátott polizsákba csomagolják, és kartondobozban vagy fadobozban szállítják. Expressz (DHL/FedEx/UPS) kis megrendelésekhez, tengeri fuvarozás Qingdao kikötőjéből tömeges szállításhoz. Dokumentáció: Kereskedelmi számla, csomagolólista, fuvarlevél, származási bizonyítvány, anyagvizsgálati tanúsítvány. CNC megmunkálású ipari dübelcsapok áraiért, tömeges rendeléseiért vagy árajánlatért forduljon exportáló csapatunkhoz.

Cnc Machining Industrial Dowel Pins

GYIK

1. kérdés: Milyen tűréshatárok vannak a tiplicsapjai? 

A1: A szabványos talajtűrés átmérője ±0,002 mm, Ra 0,2–0,4 μm felületi minőséggel. Rendelhető illeszkedési osztályok: m6 press-fit, h6/h7 slip-fit.

2. kérdés: Mi a különbség az m6 és a h6 illesztőcsapok között? 

A2: Az m6-os csapok kissé túlméretezettek a préseléssel történő felszereléshez, dörzsölt lyukakba rögzülnek, és lehúzót igényelnek. A h6/h7 csapok csúszásmentesen illeszkednek azokhoz a szerelvényekhez, amelyeket rendszeresen szét kell szerelni. Mondja el jelentkezését, és mi ajánljuk a megfelelő osztályt.

3. kérdés: Biztosít edzett rozsdamentes csapokat? 

A3: Igen – a csapadékra keményedő rozsdamentes acél HRC 38–44-ig edzhető, kiváló korrózióállósággal. Élelmiszerhez vagy tengeri szolgálathoz ez a megfelelő választás.

4. kérdés: Készíthet egyedi hosszúságú vagy egyedi letörésű csapokat? 

A4: Igen. Rajzonként egyedi hosszúságokat, egyedi letöréseket, kúpos pilótákat és hornyokat vágunk. Az egyedi csapok MOQ-ja alacsony – szívesen fogadjuk a mintákat.

5. kérdés: Hogyan lehet megakadályozni a rozsdásodást a csapokon a tárolás során? 

A5: A csapok olajozottak és gőzfázisú korróziógátló papírral vannak teletömve. A tengerentúli tengeri fuvarozáshoz VCI csomagolást használunk, hogy garantáljuk a rozsdamentes érkezést.


Hot Tags: CNC megmunkálási ipari tiplikcsapok, Kína, gyártó, szállító, gyár
Kérdés küldése
Elérhetőségei
A precíziós esztergált alkatrészekkel, precíziós megmunkálási alkatrészekkel, CNC megmunkálású alkatrészekkel vagy árlistákkal kapcsolatos kérdéseivel kapcsolatban kérjük, hagyja nekünk e-mail-címét, és 24 órán belül felvesszük Önnel a kapcsolatot.
X
Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát.Adatvédelmi szabályzat
ElutasítElfogadás