Termékek
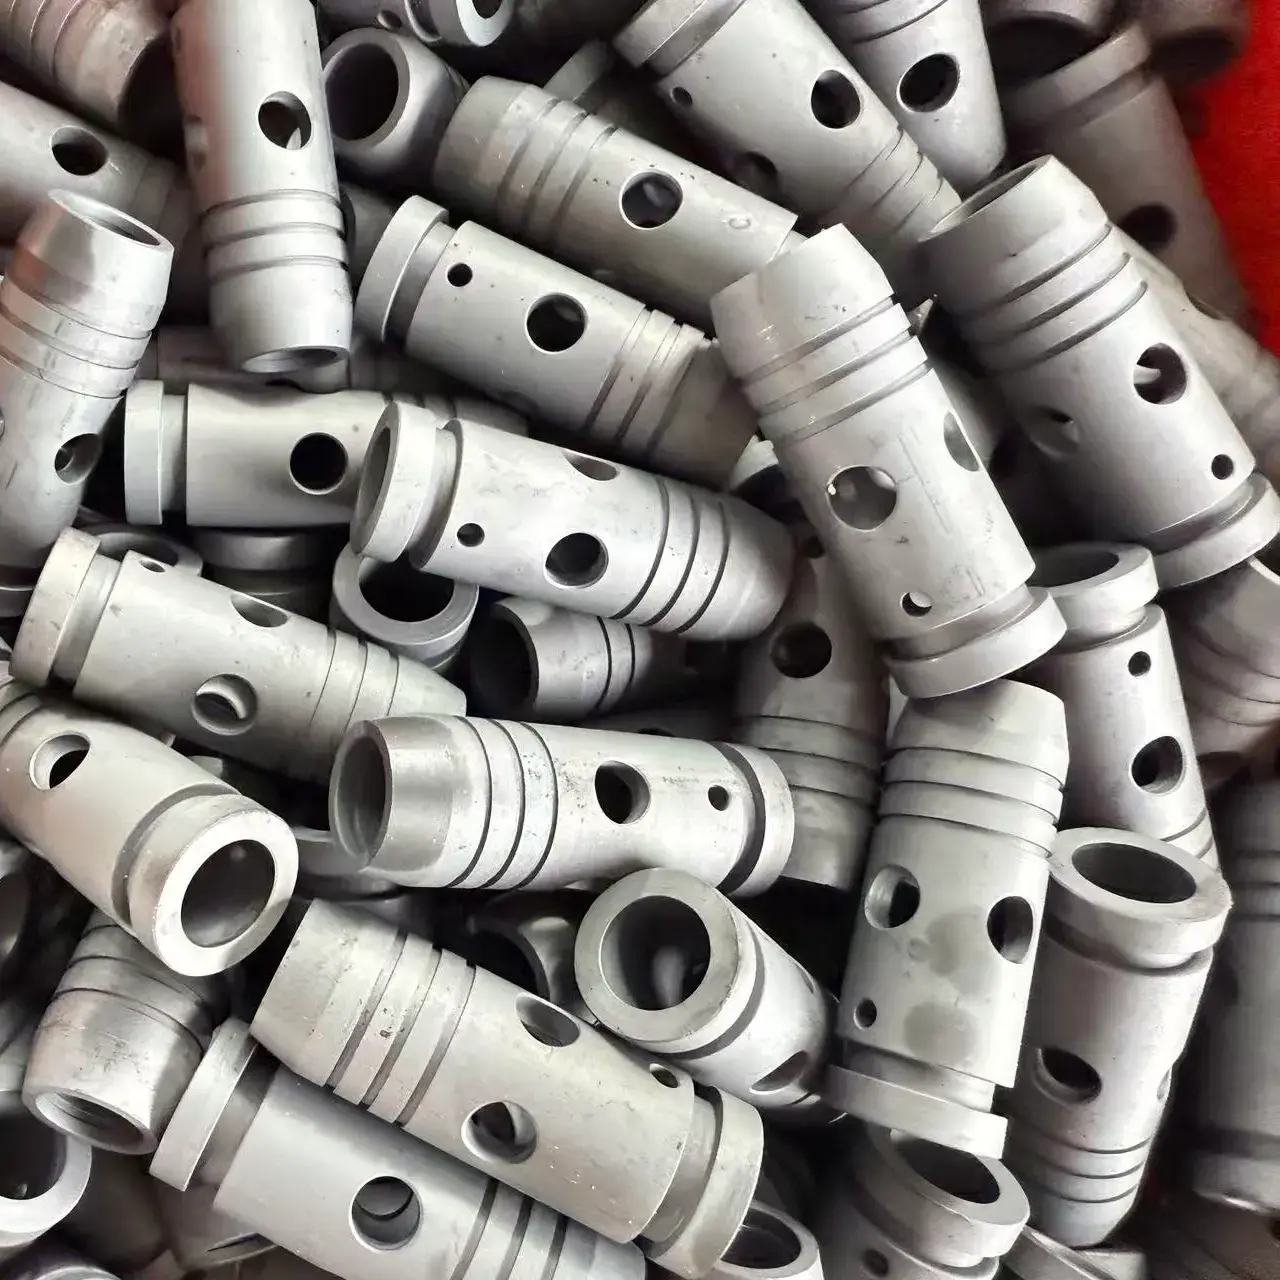
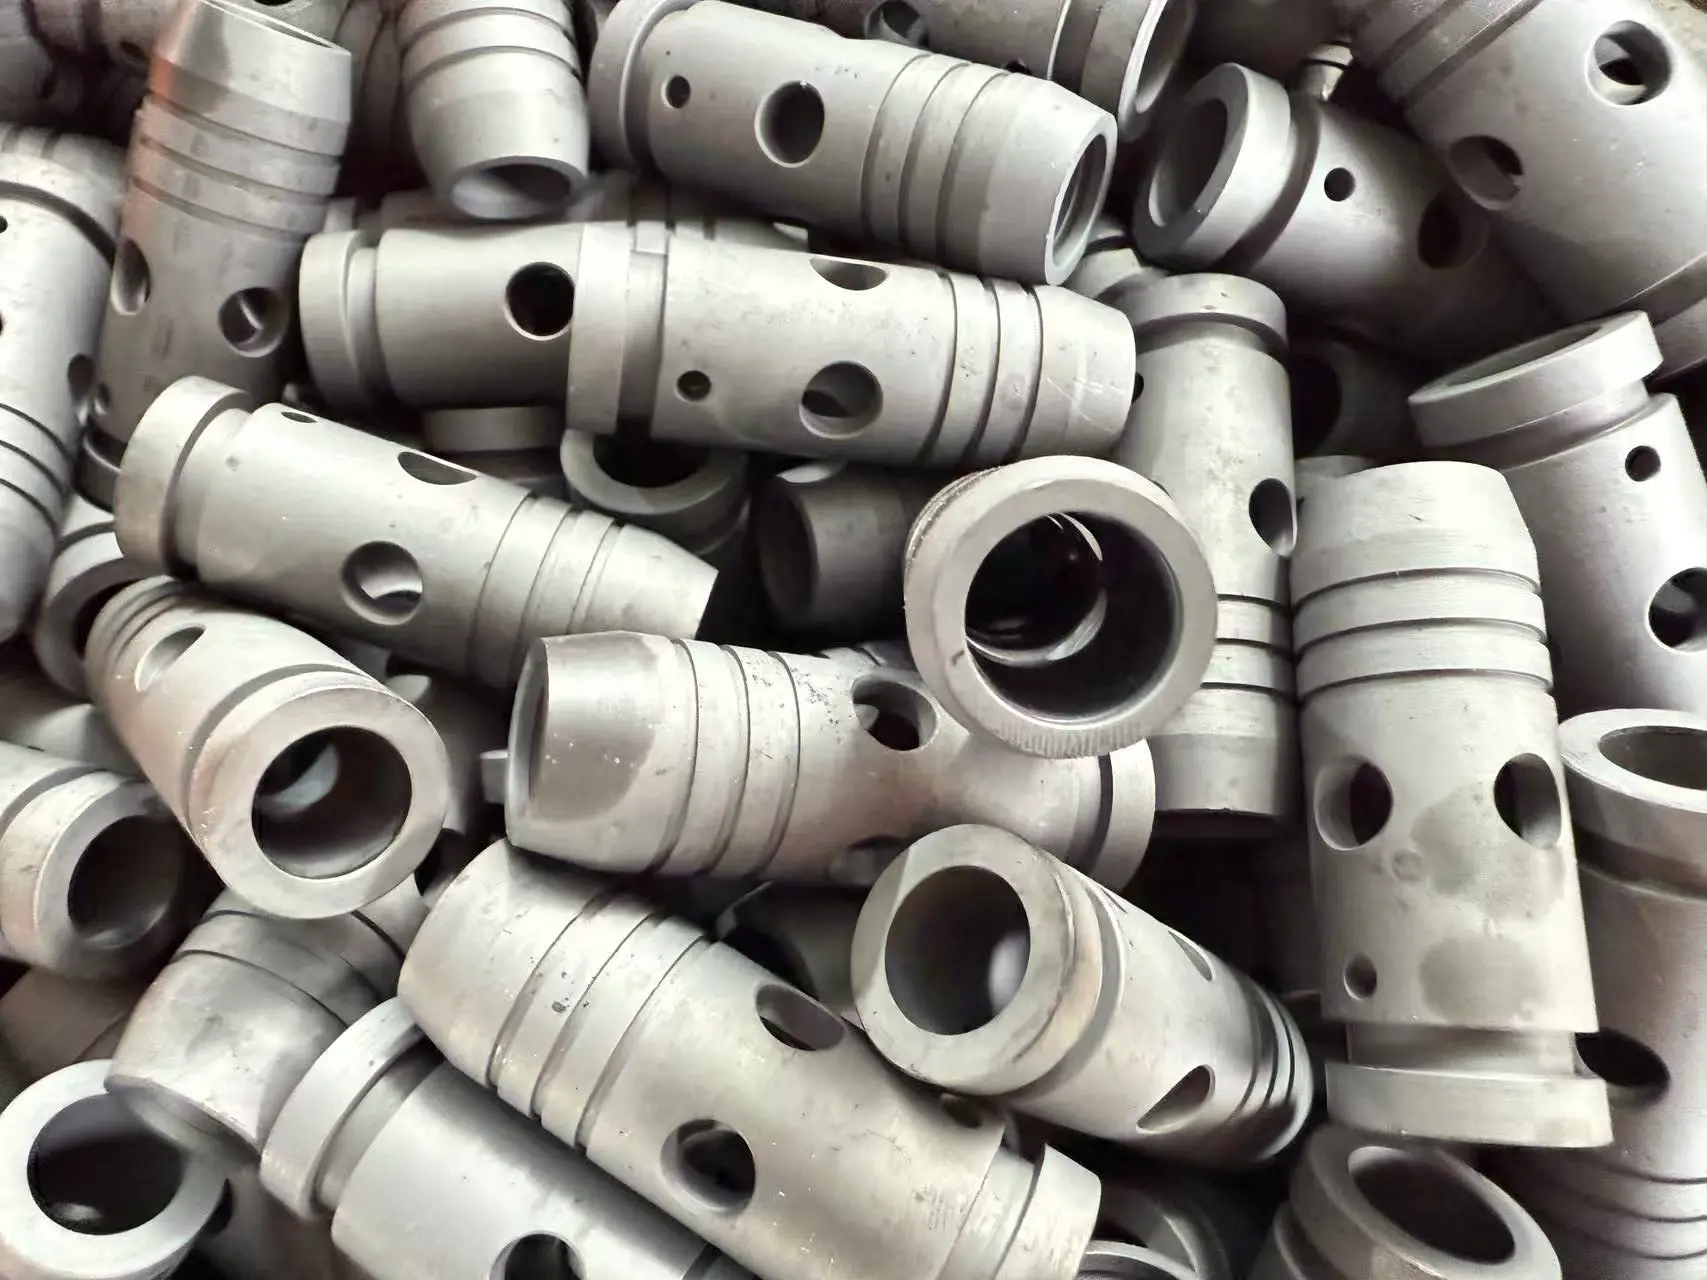
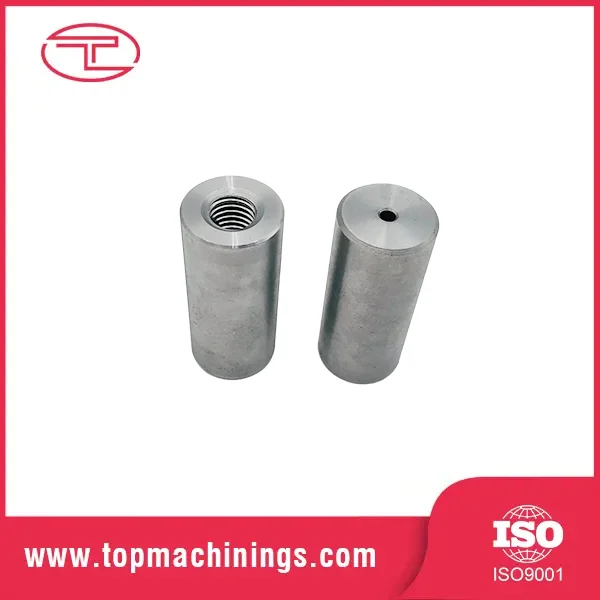
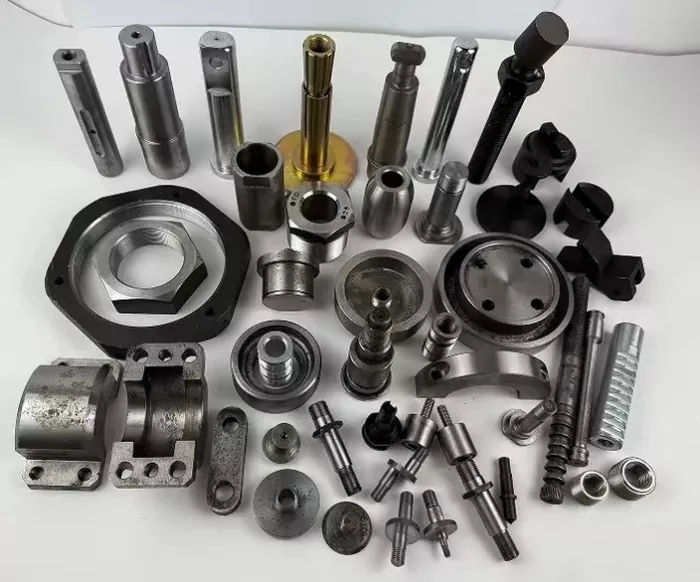
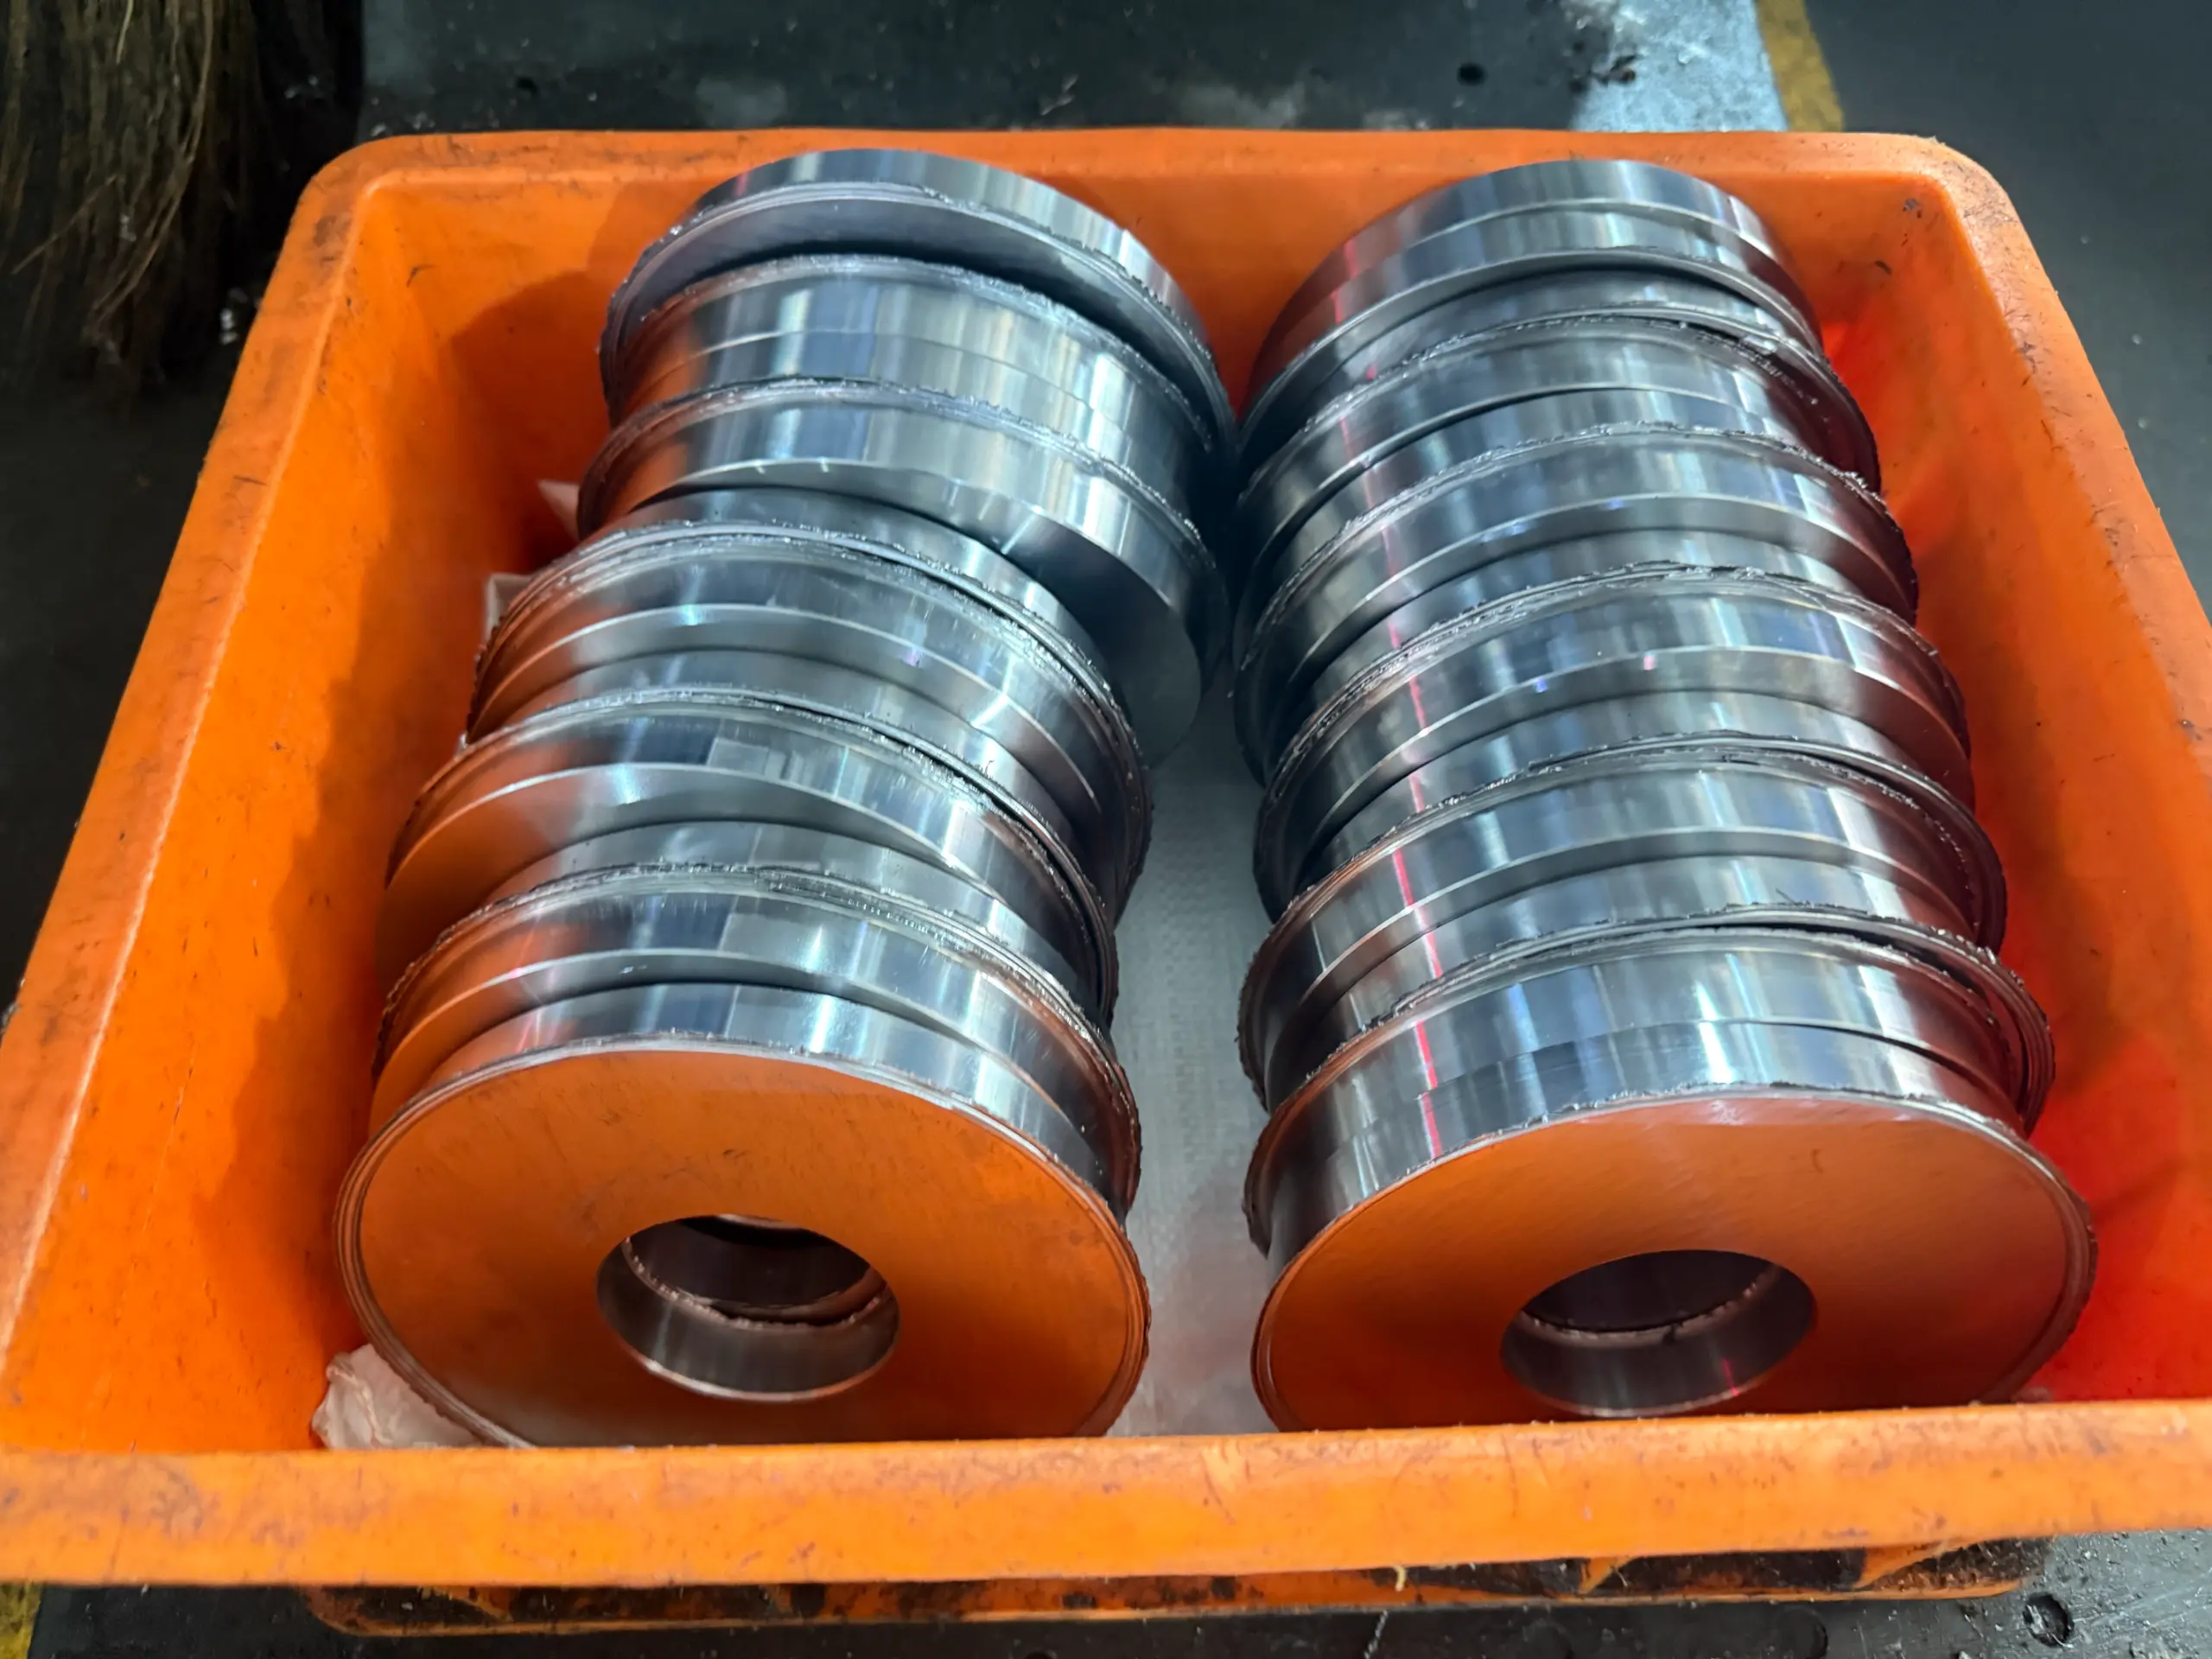
Precíziós esztergálású üreges henger alkatrész
  • Precíziós esztergálású üreges henger alkatrészPrecíziós esztergálású üreges henger alkatrész

Precíziós esztergálású üreges henger alkatrész

A Tuoyuan Metal a precíziós esztergálású üreges hengeres alkatrészt Kínában nagysebességű CNC esztergagépen gyártja, 5 mm-től 80 mm-ig és ±0,01 mm-ig terjedő furatokat 0,05 mm-en belüli falvastagsággal. A vékony falakat puha pofákba tervezték, így az alkatrész nem ugrik vissza, amikor a tokmány elenged. Küldje el a rajzot, és árajánlat adása előtt megerősítjük a kivitelezhető falvastagságot, a furatarányt és a folyamatot.
    Értékelés: 5.0
    (Értékelések száma: 1)

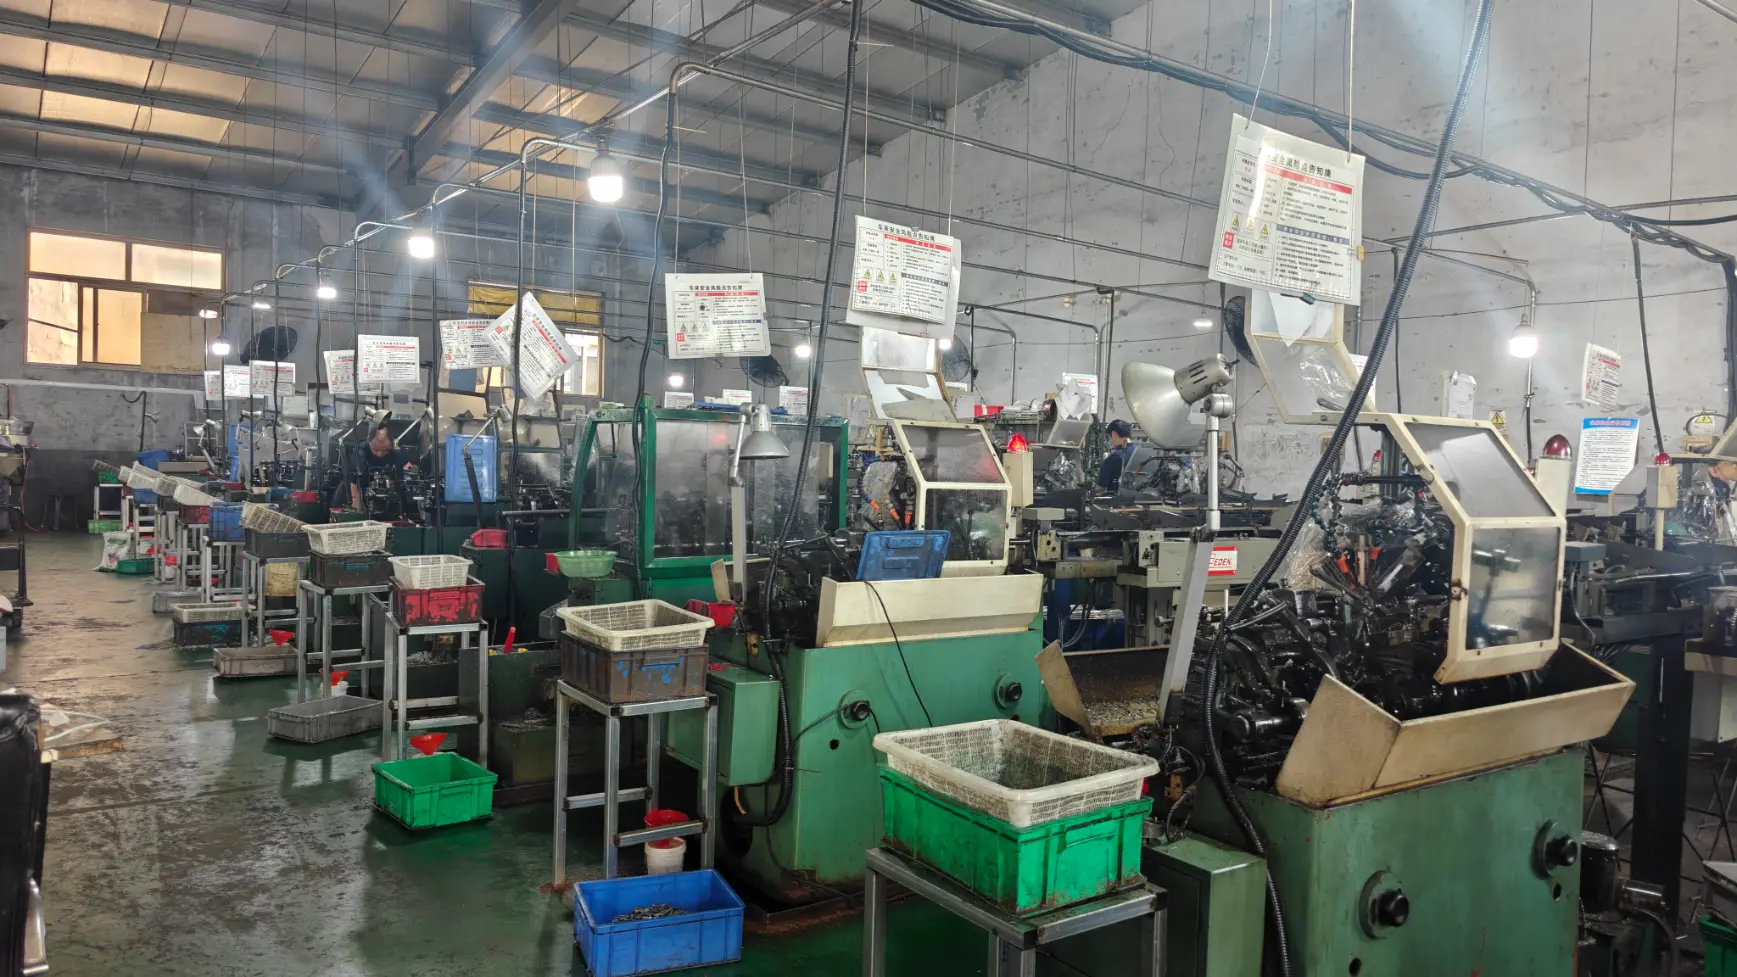
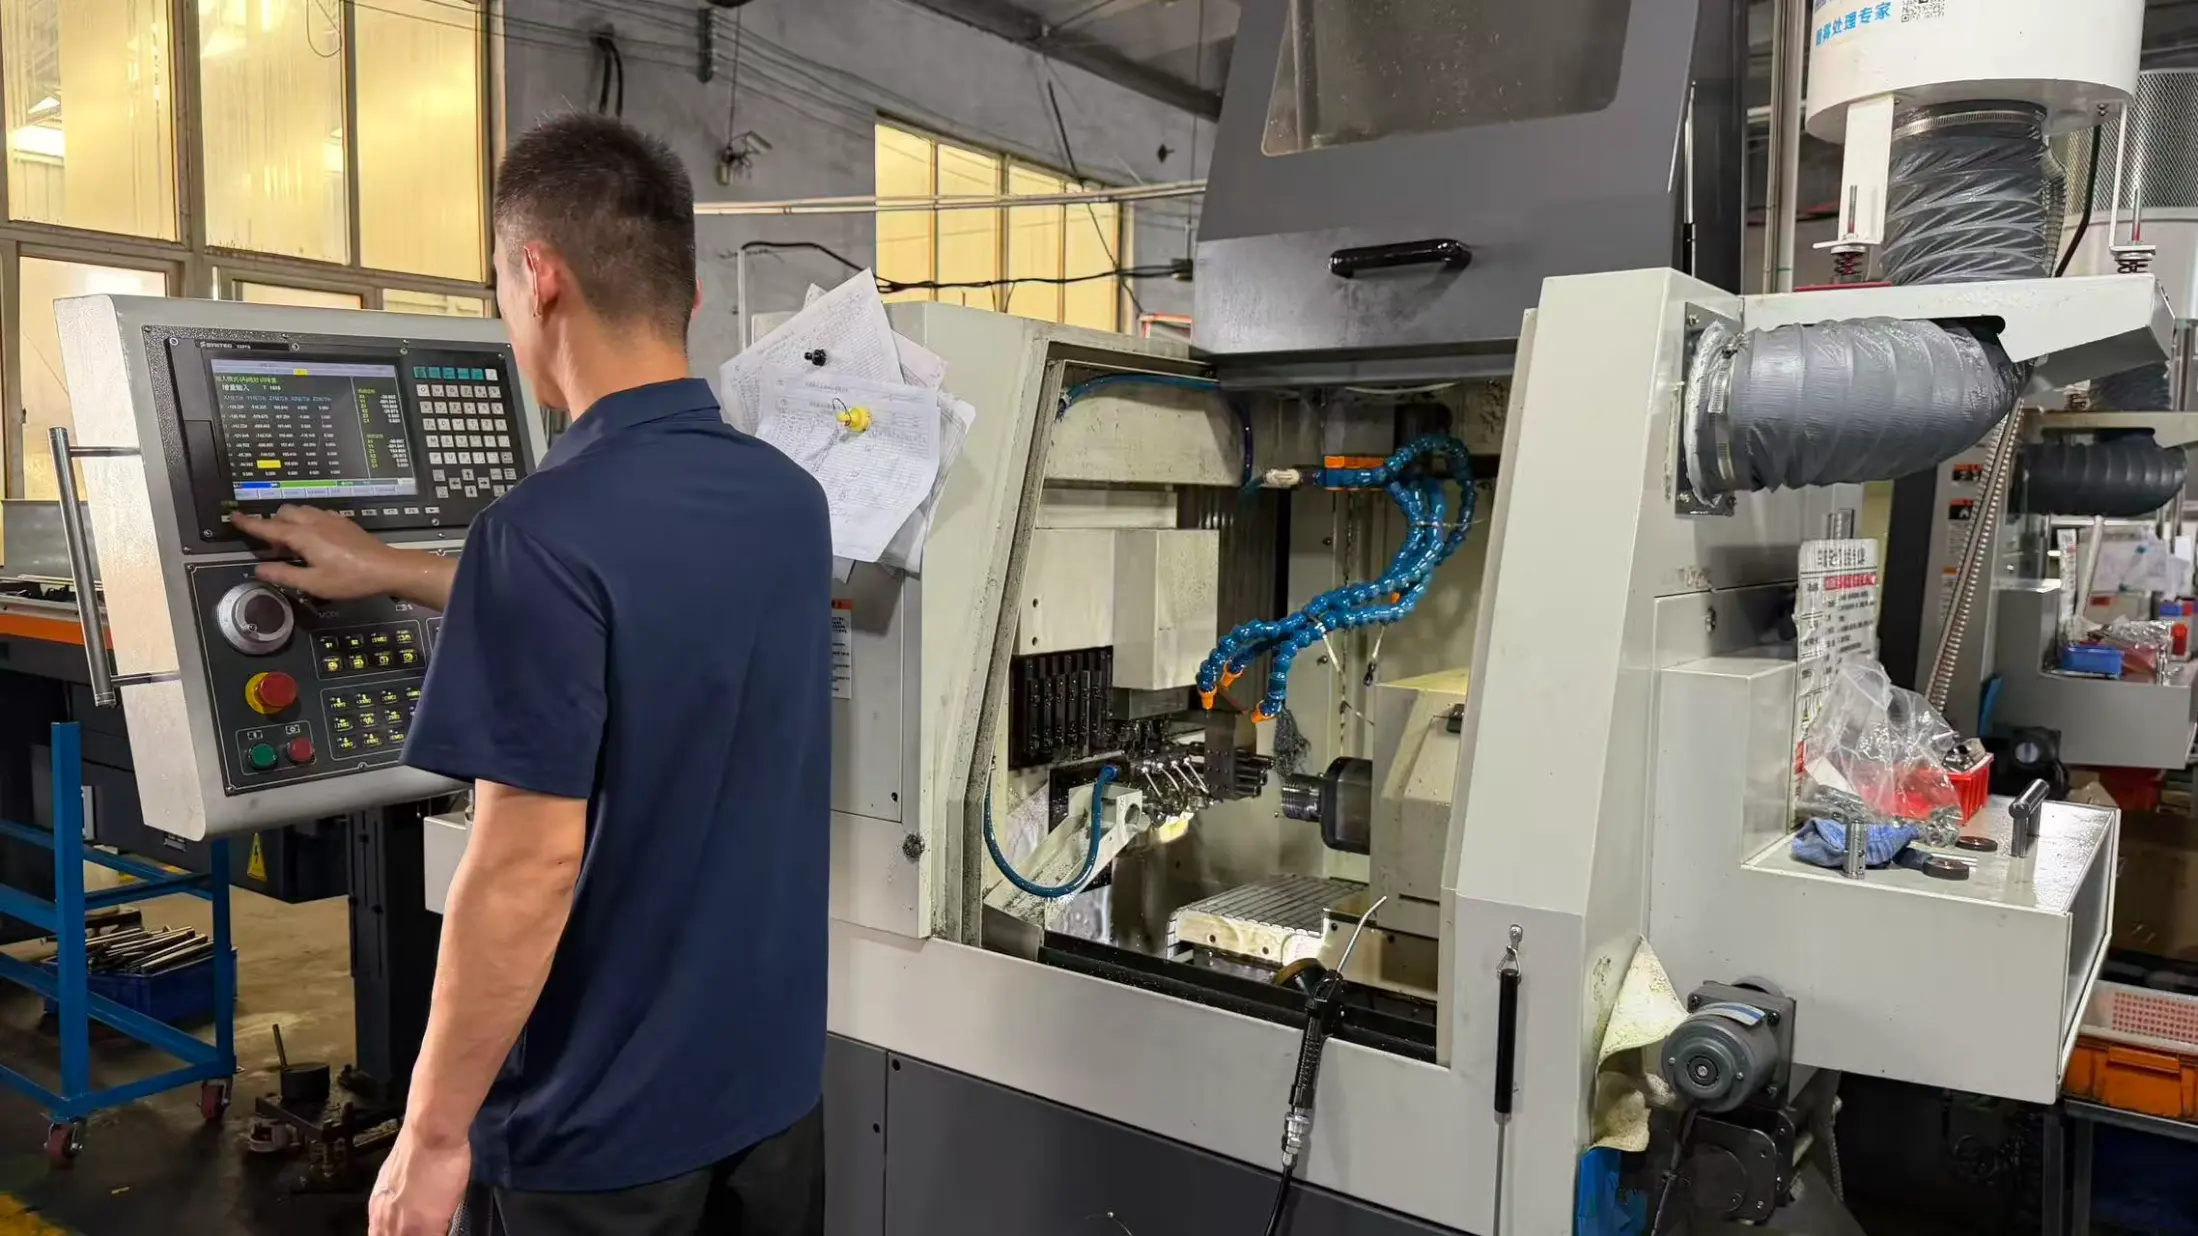
    A Tuoyuan Metal a precíziós esztergálású üreges hengeres alkatrészt kétorsós esztergagépeken és megmunkálóközpontokon egy fedél alatt forgatja a Qingdao állambeli Jimo kerületben. A fúrás, esztergálás és másodlagos műveletek egy folyamatlapon maradnak, így a furat és a külső átmérő ugyanahhoz az alapvonalhoz képest mérhető. Küldje el a rajzot, és az árajánlat visszajön a folyamattervvel, az első cikk jelentésével és a futtatni kívánt kötetek árával. Anyagtanúsítványok és OEM-csomagolás minden szállítmányhoz jár.

    Termékjellemzők

    Ezeket az üreges hengeres részeket olyan szerelvényekben használják, ahol a furatpontosság, a falvastagság, valamint a belső és külső felületek igazítása szükséges.

    1. Pontos furatszabályozás

    A furat átmérője alapkivitelben ±0,01 mm, a kiválasztott funkciókhoz pedig ±0,005 mm áll rendelkezésre. A mérések a furatmélységen keresztül történnek, ahelyett, hogy csak a bejárati területet ellenőriznék, segítve a méretváltozások azonosítását a belső felület mentén.

    2. Stabil vékonyfal-megmunkálás

    A vékonyfalú alkatrészeket megfelelő rögzítési módszerekkel megmunkálják, hogy csökkentsék a deformációt a tokmányból való kioldás után. Az eljárás fúrt pofákat használ, ahol szükséges, lehetővé téve a szorítóerő eloszlását a kerület mentén.

    3. Egyenletes falvastagság

    A fal változását 0,05 mm-en belül szabályozzák, és a kerület több pontján ellenőrzik. Ez az ellenőrzési módszer segít azonosítani a központon kívüli furatokat a szállítás előtt.


    Műszaki adatok

    Név Precíziós esztergálású üreges hengeres alkatrész
    Anyag 304 / 316 / 316L rozsdamentes, 1045 szénacél, 6061 / 7075 alumínium, sárgaréz, bronz
    Külső átmérő 8-200 mm
    Furat átmérője 5-180 mm
    Falvastagság 1,0 mm - 30 mm; vékonyabb felülvizsgálatra
    Hossz 5-500 mm
    Furattűrés ±0,01 mm szabvány; ±0,005 mm a kiválasztott funkciókon
    Kerekség 0,01 mm szabvány
    Fal variáció 0,05 mm-en belül
    Körkörösség 0,02 mm a furat és a külső átmérő között
    Felületkezelés Ra 0,4 - 1,6 µm a furatokon megmunkált állapotban
    Furat kikészítés Passziválás, hónolás, keménykrómozás, eloxálás, bevonat


    Alkalmazások

    Az üreges szerkezet lehetővé teszi ezen megmunkált alkatrészek alkalmazását ott, ahol belső átjárókra, pontos illesztési felületekre és stabil méretekre van szükség. A precíziós esztergálású üreges hengeres alkatrészt általában olyan mechanikai összeállításokban használják, amelyek a furat igazításától és a szabályozott falvastagságtól függenek.

    ● Hidraulikus és pneumatikus hengerbetétek, hüvelyek és tömszelencetestek

    ● Csapágyházak és perselydarabok, ahol fontos a tengelybeállítás

    ● Automatizálási és csomagolóberendezésekben használt vezetőcsövek és perselyek

    ● Érzékelő- és műszerházak precíziós belső felületekkel

    ● Szűrő- és leválasztótestek közepes áramlású alkalmazásokhoz

    ● Viseljen mechanikus szerkezetek belsejébe szerelt karmantyúkat és távtartókat

    Megmunkálási folyamat

    A precíziós esztergáló üreges hengerkomponens gyártási folyamata a furatpontosság megőrzésére összpontosít, miközben a megmunkálás közbeni deformációt szabályozza.

    1. Durva esztergálás és előkészítés

    A nyersanyagot előkészítik, és a durva megmunkálás eltávolítja a felesleges anyagot, miközben hagyja a simítási műveleteket.

    2. Furat kikészítés

    A belső fúrás a kívánt átmérő, mélység és tűrés szerint történik. Mélyebb furatok esetén a megmunkálási paramétereket a hossz-átmérő aránynak megfelelően állítjuk be.

    3. Külső átmérőjű kikészítés

    A külső átmérő a belső megmunkálás után elkészül a furat és a külső felület közötti kapcsolat fenntartása érdekében.

    4. Szállítás előtti ellenőrzés

    Méretnyilvántartások, anyagtanúsítványok és ellenőrzési adatok készíthetők a projekt követelményei szerint.


    Anyag kiválasztása

    Az anyagválasztás a munkakörnyezettől, a korróziós követelményektől, a megmunkálási feltételektől és a végső összeszerelési követelményektől függ.


    Anyag Megmunkálási megjegyzés Közös alkalmazás
    304 rozsdamentes Munka - gyorsan megkeményedik; fény áthalad és bőséges hűtőfolyadék Hengerbetétek, szivattyú hüvelyek
    316L rozsdamentes Molibdénnel hegesztésbarát kloridos használathoz Vegyi és élelmiszeripari berendezések házai
    1045 szénacél Megmunkálás után edzett, ahol a kopás számít Hidraulikus tömszelence testek és hengerek
    6061 alumínium Gyorsan megmunkálható, könnyű, eloxálható Automatizálási vezetőcsövek és távtartók
    Bronz / sárgaréz Természetes kenőképességű csapágyfelület Nyersperselyek és hordható ujjak


    Minőségellenőrzés

    Az ellenőrzés a furat pontosságára, a kerekségre, a koncentrikusságra és a falvastagságra összpontosít. Minden mérés a megmunkálási követelményekhez kapcsolódik, hogy a kész alkatrészek megfeleljenek a rajz specifikációinak.

    1. Furatmérés

    Belső mikrométerek, légmérők és furatösszehasonlítók a furatméretek különböző mélységekben történő ellenőrzésére szolgálnak, ahelyett, hogy csak a nyílás területét mérnék.

    2. Geometria ellenőrzése

    A gömbölyűséget, az egyenességet és a pozíciópontosságot az első cikk mérési adataival ellenőrzik. A furat és a külső átmérő koncentrikussága 0,02 mm-en belül szabályozható.

    3. Falvastagság vizsgálata

    A falvastagságot a kerület több pontján mérik, hogy azonosítsák az egyenetlen anyageloszlást.

    4. Gyártási feljegyzések

    Az anyagigazolásokat és a mérési információkat a munkaszám szerint rögzítjük a termelés nyomon követéséhez.


    Miért válasszon minket

    A Tuoyuan fém feldolgozza a precíziós esztergálású üreges hengerelemeket CNC esztergálási és megmunkálási műveletekkel a Qingdao állambeli Jimo kerületben található műhelyében. Az esztergálás, a fúrás és a másodlagos műveletek ugyanazon gyártási rendszer alatt vannak kezelve, hogy csökkentsék a megmunkálási lépések közötti folyamatkülönbségeket.

    Felszerelés

    A műhelyben 20 nagy sebességű precíziós CNC eszterga, 5 megmunkáló központ, 10 kétorsós középfúró eszterga és 30 automata eszterga található.

    Termelési Terület

    A létesítmény 5000 m²-en, házon belüli felületkezeléssel és ERP-vezérelt gyártásütemezéssel rendelkezik.

    Minőségügyi rendszer

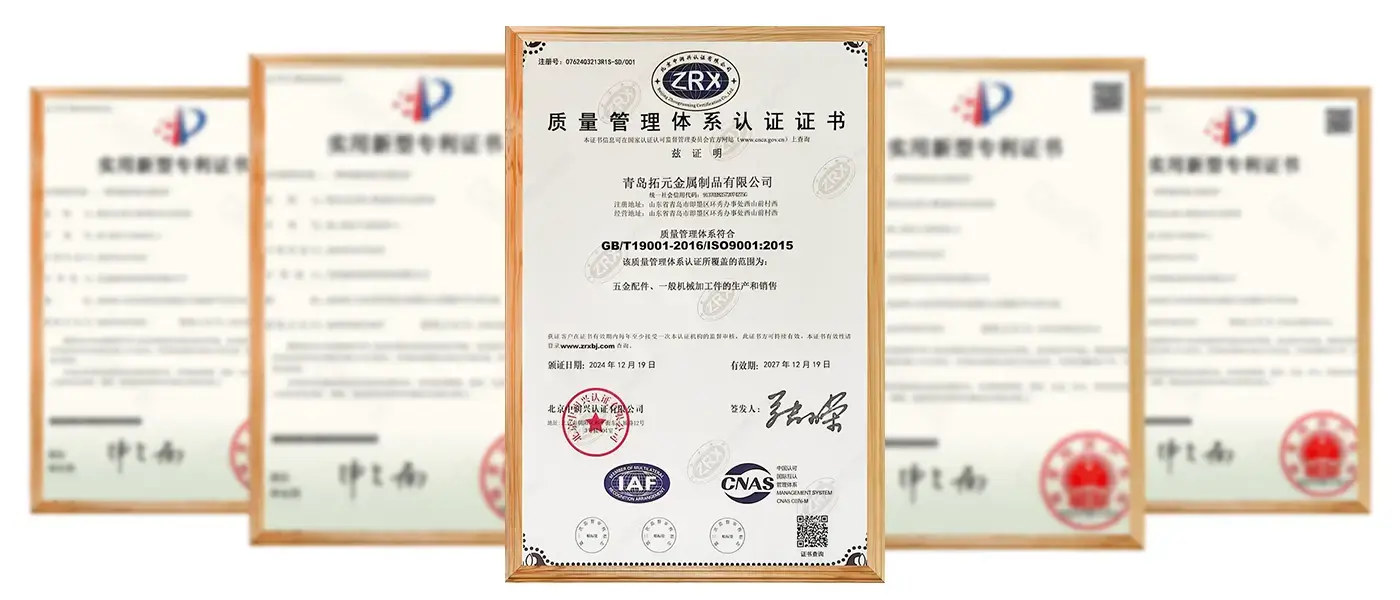
    A gyártás az ISO 9001 minőségirányítási követelményeket követi, szükség esetén SGS vagy TUV harmadik fél általi ellenőrzéssel.

    Termelési kapacitás

    Az éves termelés meghaladja a 100 millió precíziós fémalkatrészt, amely mind a mintagyártást, mind a rendszeres gyártási programokat támogatja.


    GYIK

    1. kérdés: Milyen vékony falat lehet megmunkálni egy precíziós esztergálású üreges hengeres alkatrészen?

    V: A falakat kb. 1,0 mm-re levágjuk, és a felülvizsgálat során vékonyabbra dolgozzuk, ha az alkatrész elég rövid ahhoz, hogy merev maradjon. Küldje el a rajzot, és mi megerősítjük a kivitelezhető falat a folyamattervvel.


    Q2: Meg tudja-e tartani a furatot a külső átmérővel koncentrikusan?

    V: Igen. A fúrás és esztergálás egy összeállításban 0,02 mm-en belül tartja a koncentrikusságot, és szorosabb, ahol az összeállításnak szüksége van rá.


    3. kérdés: Csiszolja vagy csiszolja a furatokat, valamint esztergálja azokat?

    V: Házon belül esztergálunk és fúrunk, a tükörfényezést vagy kopásállóságot igénylő furatokhoz pedig hónolást vagy keménykrómozást végzünk. Mindkettőt a résszel együtt idézzük, utólag nem egészítjük ki.


    4. kérdés: Milyen információkat kell idéznie?

    V: 2D vagy 3D rajz anyaggal, furattűréssel és furatmélység arányával. Ha csak mintája van, küldje el, és mi megmérjük, és jóváhagyásra visszaküldjük a rajzot, mielőtt a precíziós esztergálású üreges henger alkatrészét idézné.


    Q5: Rendelkezésre állnak-e felületkezelési eljárások?

    V: Igen. A passziválási, hónolási, keménykrómozási, eloxálási és bevonatolási eljárások igény szerint rendezhetők.


    6. kérdés: Hogyan ellenőrzik a kész alkatrészeket?

    V: Az alkatrészek ellenőrzése méretméréssel, furatellenőrzéssel, kerekség ellenőrzésével és gyártási nyilvántartással történik.


    Kérdés küldése
    Elérhetőségei
    A precíziós esztergált alkatrészekkel, precíziós megmunkálási alkatrészekkel, CNC megmunkálású alkatrészekkel vagy árlistákkal kapcsolatos kérdéseivel kapcsolatban kérjük, hagyja nekünk e-mail-címét, és 24 órán belül felvesszük Önnel a kapcsolatot.
    Értékelés:
    5.0
    X
    Cookie-kat használunk, hogy jobb böngészési élményt kínáljunk, elemezzük a webhely forgalmát és személyre szabjuk a tartalmat. Az oldal használatával Ön elfogadja a cookie-k használatát. Adatvédelmi szabályzat
    ElutasítElfogadás